Publicado Actualizado 2 min de lecturaTecnología
Una vez inflada y conformada la preforma, se abre el molde y se retira el producto soplado. No hay un único método estándar para extraerlo; según el tipo y la capacidad del producto, pueden usarse los siguientes:
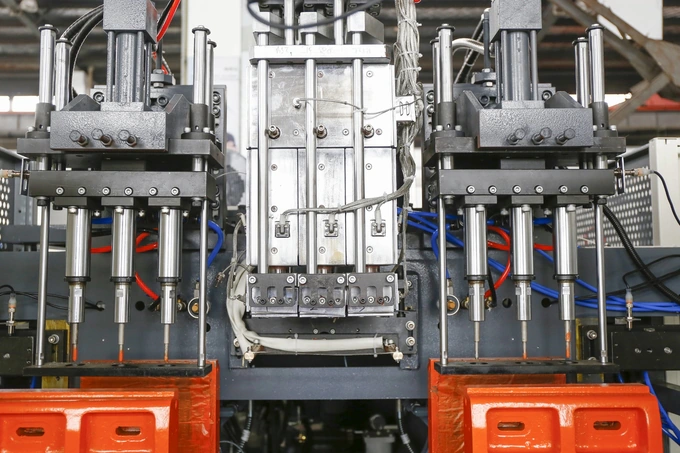
1. El operador retira el producto del molde a mano;
2, en botellas pequeñas, puede usarse aire comprimido (a presión menor que la de inflado) para expulsar el producto del molde hacia una banda transportadora o una rampa.
3. Un robot sujeta la rebaba u otra parte del producto soplado, lo saca del molde y lo coloca en la posición fijada. Los robots programables también pueden quitar rebabas, cortar, ensamblar y empacar.
El tiempo de desmoldeo es tiempo no productivo después del soplado de la preforma, y cuanto más corto, mejor. Si el producto no se desmolda con facilidad, el ciclo se alarga, el proceso se altera y aumenta el desperdicio de preforma. Las principales causas de un desmoldeo difícil son las siguientes.
1. Enfriamiento excesivo del producto: alargar el enfriamiento (soplado), aumentar la presión de inflado y reducir el espesor de la preforma ayudan a fijar la forma y reducen la contracción. Pero un enfriamiento excesivo no solo reduce la eficiencia, sino que reduce la contracción, aumenta la rigidez y dificulta el desmoldeo.
2, errores de diseño del molde: un diseño poco cuidadoso del molde de soplado, por ejemplo sin ángulo de desmoldeo adecuado en la cavidad, con asa e insertos mal coordinados, columnas guía mal ubicadas o mal instaladas, rebabas o rugosidad en la superficie de la cavidad, o ranuras con profundidad o inclinación inadecuadas, dificulta el desmoldeo.
3. Baja propiedad antiadherente de la materia prima del producto soplado: puede resolverse agregando un agente de moldeo (lubricante externo) y aplicando desmoldante en la cavidad.
4. Errores de operación: si el operador golpea sin querer la superficie del molde mientras produce, o raya la cavidad con una herramienta metálica dura y genera rebabas, el desmoldeo puede dificultarse.
Más guías de solución de problemas
Defectos de contracciónDeformación de productos sopladosProblemas de cierre y expansión del moldeProblemas frecuentes en el sopladoControl de espesor de pared