Publicado Actualizado 3 min de lecturaGuía técnica
Una premisa del proceso de extrusión-soplado es que el aire comprimido que infla la preforma en el molde debe estar limpio. La presión de aire en la inyección-soplado es de 0.55 ~ 1MPa; en la extrusión-soplado, de 0.2l ~ 0.62MPa; y en el estirado-soplado suele llegar a 4MPa. Durante la solidificación del plástico, una presión alta reduce las tensiones internas del producto y las distribuye de forma más uniforme, y una baja tensión mejora la resistencia a la tracción, al impacto y a la flexión, entre otras. 1.2 Los productos soplados son de dos tipos: envases y piezas industriales.
Los envases incluyen envases de empaque, tanques de almacenamiento de gran volumen y envases plegables. Con la madurez del proceso de soplado, cada vez hay más piezas industriales sopladas y su uso es cada vez más común. Hoy los envases representan cerca del 80% del mercado, con un crecimiento del 4% anual, mientras que las piezas industriales y técnicas representan el 20% del total, con un crecimiento anual del 12%. El aumento del consumo de envases se debe a la expansión continua del uso de envases plásticos plegables, y el de piezas industriales, sobre todo, a la mejora de nuevas técnicas de procesamiento, como la extrusión de preformas multicapa, la extrusión biaxial y el soplado no axisimétrico.
Avances en el soplado
(1) Durante el moldeo, el polímero materia prima sufre un alto esfuerzo de corte al pasar por el dado, y luego presenta hinchamiento y contracción a la salida; la contracción de la preforma colgante
es casi nula. Después la preforma se infla contra el molde y se produce una baja contracción. Una contracción moderada a la salida del dado puede generar desperdicio, y un descuelgue moderado hace que el espesor de pared de arriba abajo sea irregular, en casos graves al punto de impedir el moldeo. Por eso, al elegir un polímero adecuado para soplado, hay que conocer sus características viscoelásticas de corte y contracción.
Por su buena estabilidad térmica y su gran variedad de productos modificados, el HDPE es el plástico más usado en el soplado. Mediante copolimerización y mezclas, la investigación de materias primas para soplado ha avanzado en la extrusión continua de resinas de grado soplado como PA6, PP y PET. En teoría, el soplado con preforma intermitente se aplica al procesamiento de láminas técnicas y piezas grandes, con plásticos de ingeniería como ABS ignífugo, PVC reforzado, PPO modificado y PC. Los plásticos resistentes a altas temperaturas son cada vez más comunes, y la mayoría de las resinas pueden soplarse en piezas grandes en equipos convencionales.
En el soplado de mezclas de naftalato de polietileno (PEN) y PET, hay que evitar la permeación de oxígeno y de agua; resinas como el copolímero de etileno y alcohol vinílico (EVOH), con HDPE y PET, forman capas compuestas con una capa de anclaje que mejoran la barrera y la estabilidad térmica del material PEN/PET. Hoy se considera el soplado multicapa de HDPE y PA6 para tanques de combustible.
(2) Avances en equipos y técnicas de proceso
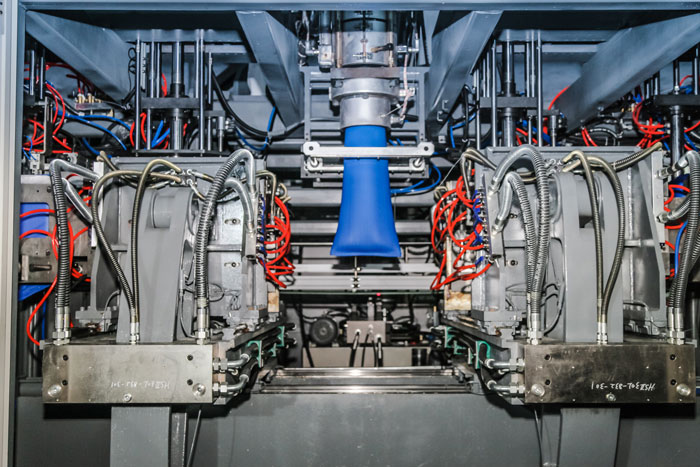
La maquinaria de soplado ha mejorado mucho. Los avances más recientes son: 1 calentamiento infrarrojo mejorado para el resoplado; 2 extrusión de alta velocidad, usada sobre todo en botellas de leche; 3 molde montado en prensa de lanzadera para compensar las marcas de inyección; 4 extrusión-soplado continua multicapa para fabricar envases que eviten la permeación; 5 producción continua de botellas de PET termofijadas, controlando estrictamente la cristalización por orientación y térmica, la temperatura de la preforma y del molde, la presión de soplado y el tiempo de permanencia de la preforma en la cavidad.