Publicado 4 min de lecturaTecnología
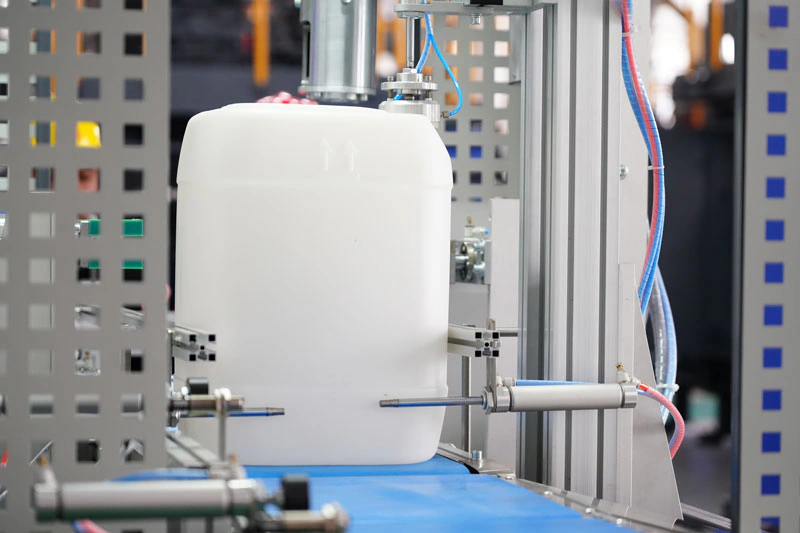
El soplado de productos huecos es un método de conformado que consiste en colocar en un molde la preforma tubular obtenida por extrusión o inyección, inyectarle aire comprimido para inflarla contra las paredes de la cavidad y, tras enfriarla, desmoldar el producto hueco. Con este método se fabrican envases como botellas, frascos y tambores, artículos de uso diario y juguetes infantiles.
Materiales para soplado
Los plásticos para soplado de productos huecos incluyen polietileno, policloruro de vinilo, polipropileno, poliestireno, poliéster lineal, policarbonato, poliamida, acetato de celulosa y resinas de poliacetal. El polietileno de alta densidad es el de mayor consumo y se usa ampliamente en envases de alimentos, químicos y líquidos de proceso; el de alto peso molecular es adecuado para grandes tanques de combustible y tambores. El PVC se usa mucho en envases de cosméticos y detergentes por su transparencia y hermeticidad; con el desarrollo de resinas y aditivos de PVC no tóxicos y del estirado-soplado, su uso en envases de alimentos creció rápidamente y empezó a emplearse en cerveza y otras bebidas con gas.
El poliéster lineal se incorporó al soplado en los últimos años. Por su apariencia brillante, excelente transparencia, alta resistencia mecánica, buena conservación del contenido y porque no contamina al incinerarse, las botellas de este material se han desarrollado muy rápido, sobre todo en envases de alimentos resistentes a la presión. El uso del polipropileno también crece año con año gracias a la modificación de su resina y al avance del procesamiento.
Clasificación y características del proceso
Tecnología de soplado de productos huecos
1. Según el método de formación de la preforma: extrusión-soplado: producción sencilla, alta producción, menor precisión y amplia aplicación. Inyección-soplado: alta precisión, buena calidad, precio elevado, adecuada para grandes series.
2, según el proceso de moldeo:
Soplado convencional
Estirado-soplado: el producto se estira, lo que le da alta resistencia y buena hermeticidad. Extrusión-estirado-soplado e inyección-estirado-soplado.
3, según el número de capas de la preforma:
Soplado de una capa
Soplado multicapa: buen desempeño global, producción compleja, adecuado para envases con altos requisitos.
Factores que influyen
1 Presión de soplado: en el soplado, el aire comprimido cumple dos funciones: inflar la preforma contra la pared de la cavidad para darle forma, y enfriarla. Según el tipo de plástico y la temperatura de la preforma, la presión varía, en general entre 0.2-0.7 MPa; lo ideal es que, tras el moldeo, la forma y los relieves del producto se vean nítidos. Para plásticos de baja viscosidad y fáciles de deformar, valores bajos; para plásticos de alta viscosidad y módulo, valores altos; para productos grandes y de pared delgada, presión alta; para productos pequeños y de pared gruesa, presión baja.
2, velocidad de inflado: para acortar el tiempo de soplado y lograr un espesor más uniforme y un mejor acabado, el caudal de inflado debe ser lo más alto posible, pero no excesivo, porque puede perjudicar el producto: primero, crea un vacío en la entrada de aire que hunde esa parte de la preforma, y al inflarse por completo la zona hundida forma un diafragma; segundo, un flujo muy rápido puede arrancar la preforma en la zona del dado y generar desperdicio. Para evitarlo, aumente el diámetro del tubo de soplado o reduzca un poco la velocidad de inflado.
3. Relación de soplado: la relación entre el tamaño del producto y el de la preforma se llama relación de soplado. Con tamaño y peso de preforma fijos, cuanto mayor es el producto, mayor es la relación. Se define según el tipo y las propiedades del plástico, la forma y el tamaño del producto y el tamaño de la preforma, y suele mantenerse entre 2 y 4 veces.
4, temperatura del molde y tiempo de enfriamiento: para asegurar la calidad, la temperatura del molde debe ser uniforme, en general entre 20-50 °C. Si es demasiado baja, el plástico se estira menos en la zona de cierre, se infla con dificultad, esa zona queda más gruesa, el moldeo cuesta y el contorno y los relieves no quedan nítidos. Si es demasiado alta, se alarga el enfriamiento y el ciclo de producción.
El producto se deforma y la contracción aumenta. La temperatura del molde depende del tipo de plástico: si su temperatura de transición vítrea es alta, puede usarse un molde más caliente; si no, conviene bajarla lo más posible. El tiempo de enfriamiento suele aumentar con el espesor de pared. Además de enfriar el molde, el producto puede enfriarse por dentro introduciendo medios refrigerantes (como nitrógeno líquido o dióxido de carbono).
5. Ciclo de moldeo: el ciclo de soplado incluye extruir la preforma, cortarla, cerrar el molde, soplar, enfriar, desfogar, abrir y retirar el producto (además del acabado, ensamble y empaque posteriores).
Características y aplicaciones de los productos
Tecnología de soplado de productos huecos
LDPE: envases para alimentos
HDPE: envases para productos de consumo
PE de ultra alto peso molecular: envases grandes, tanques
PVC: botellas de agua mineral y de detergente
PP: botellas de pared delgada
PET: botellas de bebidas