Publicado 4 min de lecturaTecnología
Revisión de la expansión del molde en máquinas TDB de dos columnas (aplicable también a 25, 50/80/120/160/250)
En la puesta en marcha inicial, la apertura y el cierre del molde pueden provocar expansión del molde. Primero observe el fenómeno:
1: Revise el circuito de aceite: compruebe si la manguera de drenaje no está conectada al tanque. Revise el sensor de proximidad de cierre del molde.
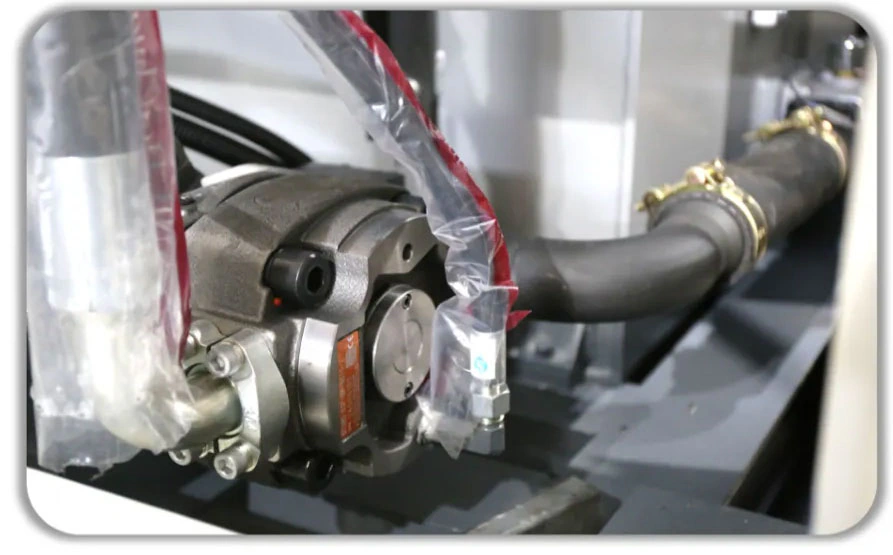
2: Verifique que la presión de aceite de cierre alcance normalmente 12MPa. Si es anormal, el problema está en los parámetros y hay que reajustar la presión de 500-999.
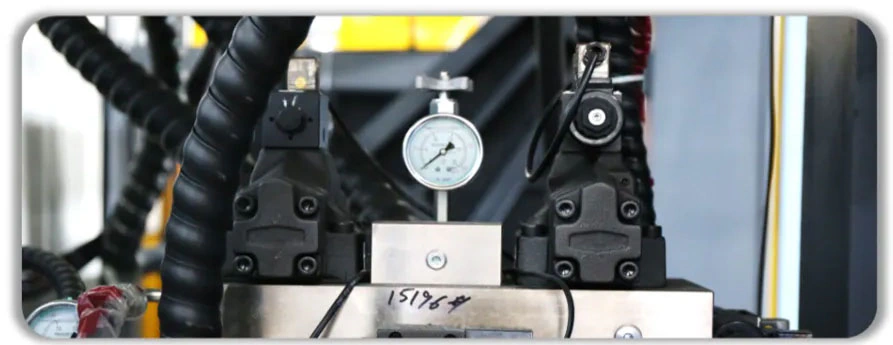
3: Si la presión es normal y el producto presenta rebosamiento y expansión del molde, revise el paralelismo de las platinas y que el ensamblaje sea correcto.
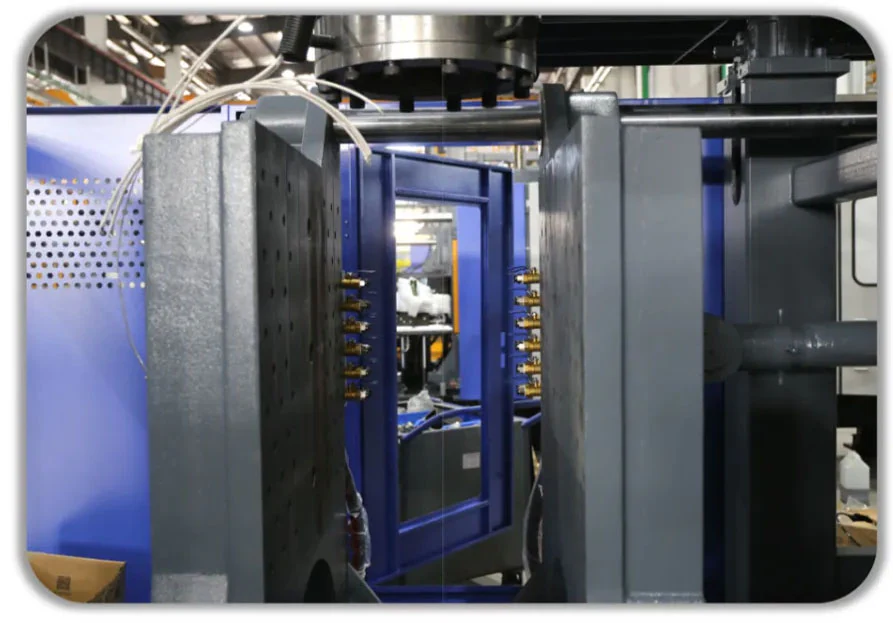
4: Si la presión sigue bajando después del tiempo de cierre, o la presión de la cavidad baja más de 1.5MPa en 1 minuto, también se considera expansión del molde.
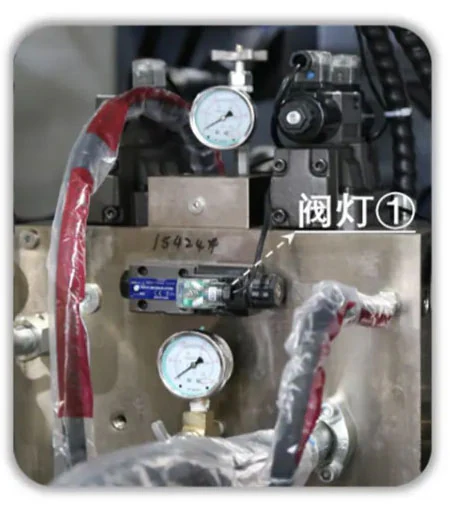
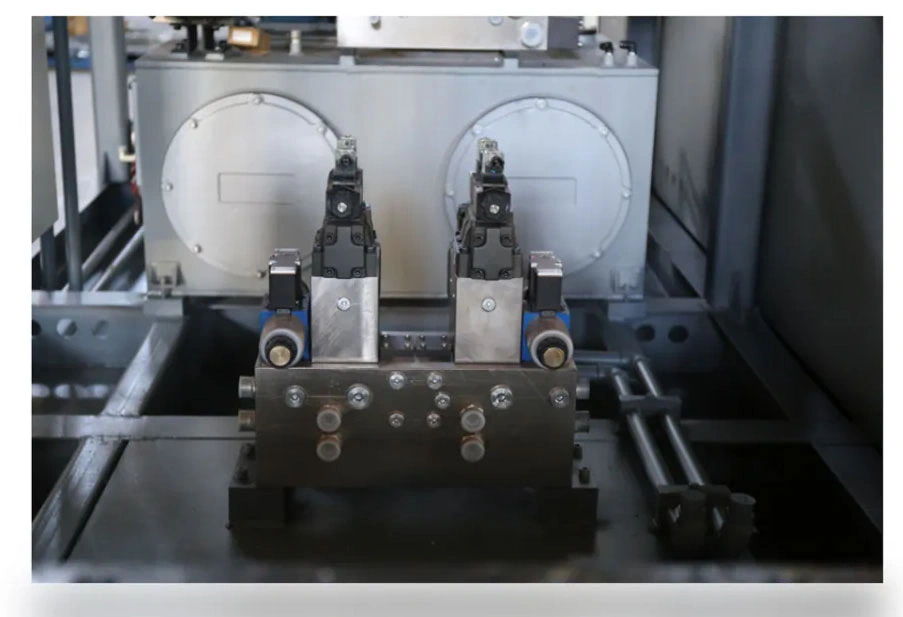
- En ese caso, revise si la válvula ① instalada en horizontal en la parte trasera de la placa de válvulas se cierra durante el apriete y el mantenimiento de presión, y si el modelo de la válvula hidráulica es DSG-01-2B2-50T203.
- Si el modelo y el estado del proceso son correctos, sustituya la válvula ① por una nueva o por la de un equipo que funcione bien, para determinar si la pérdida de presión se debe a una falla de esa válvula.
5: Cambio de la tapa
Descartada la válvula ①, afloje el tapón Allen de la parte trasera de la tapa ④, retire el tornillo amortiguador interior, vuelva a colocar el tapón y observe si mejora la expansión del molde. Si no, cambie la tapa y pruebe de nuevo.
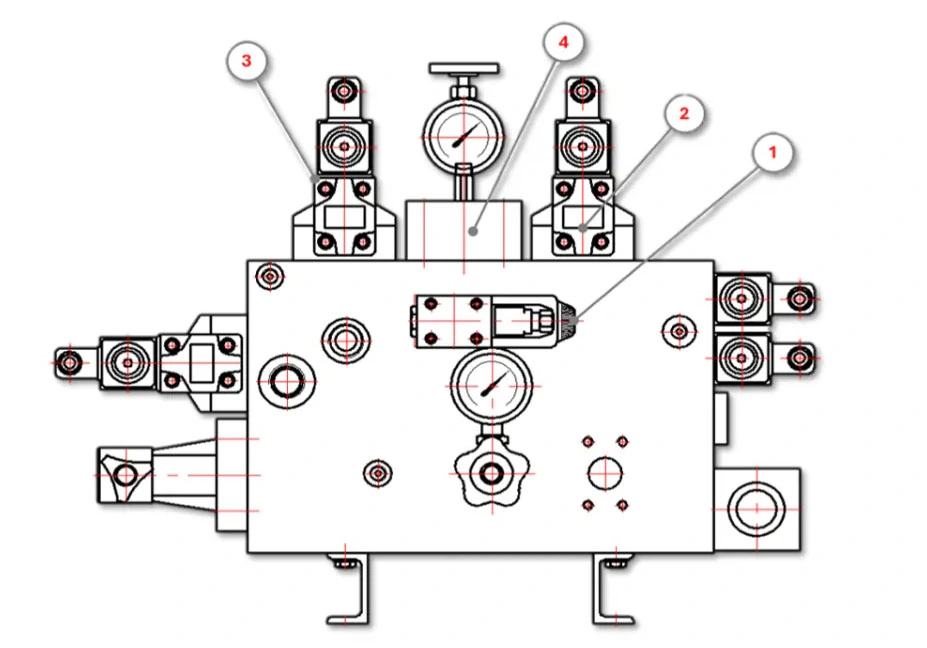
6: Sustituya una por una las válvulas hidráulicas ②③ para descartar fallas de calidad de la propia válvula
7: Revise los componentes bajo la tapa
Retire la tapa y todo el conjunto de cartuchos bajo ella, y revise el estado de los anillos de sello para detectar defectos, grietas o daños.
Revise si la superficie mecanizada de los alojamientos de cartuchos de la placa tiene rebabas o rayas; si hay daños, reemplácela a tiempo.
8: Revise el cilindro
Si las revisiones anteriores no muestran anomalías, conecte en serie una válvula de bola de alta presión y un manómetro en la tubería de cierre de la tapa trasera del cilindro de cierre (el manómetro debe quedar antes del cilindro y de la válvula). Cierre manualmente la válvula desde el inicio hasta el final del apriete y observe el manómetro. Si la presión baja, hay fuga en el cilindro y debe revisarse y reemplazarse.
Revisión de la expansión del molde en la TDB25F
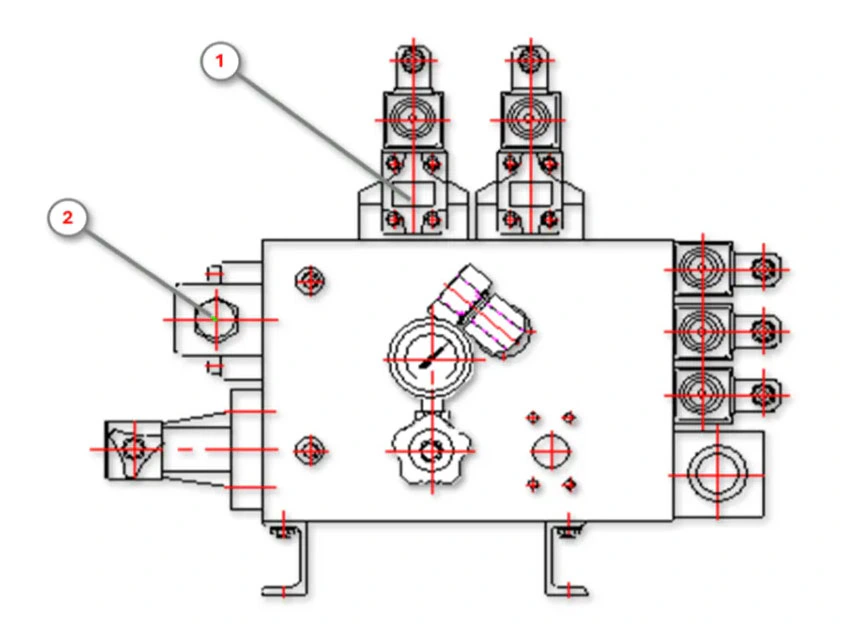
a) Siga los pasos 1-3 anteriores para revisar y reemplazar la válvula de cierre del molde ① de la figura de la derecha, y verifique su estado.
b) Si la expansión del molde no desaparece, revise la instalación de la válvula antirretorno pilotada tipo placa ② y considere reemplazarla; verifique su estado.
c) Por último, realice el paso 8 anterior para revisar el estado del cilindro.
Revisión de la expansión del molde en máquinas TDW sin columnas
1: Revise el circuito de aceite
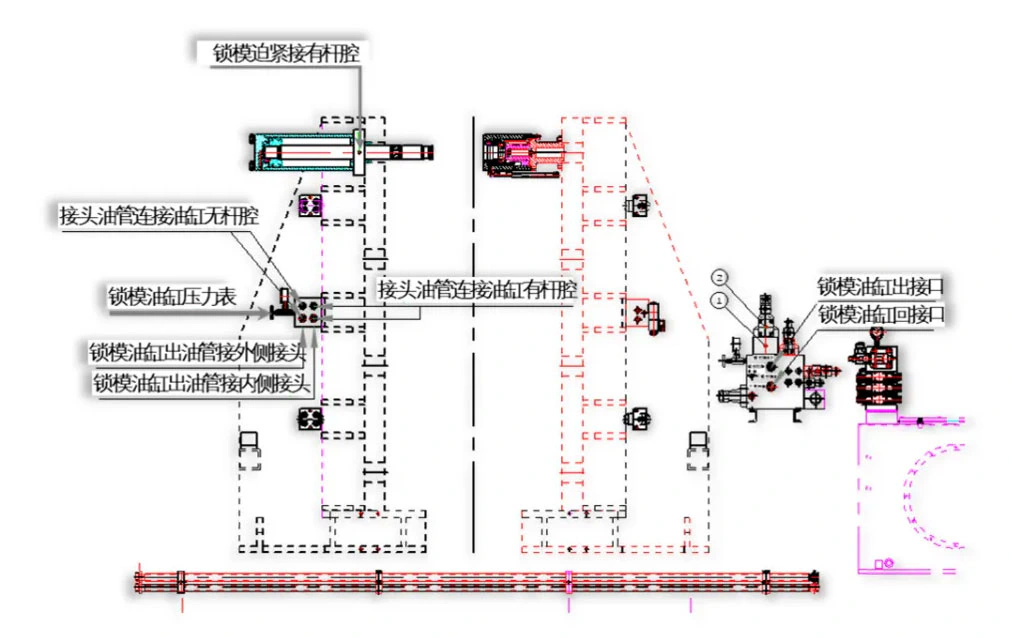
El circuito de cierre se conecta con tubo de acero desde la toma de retorno del cilindro de cierre en la placa de válvulas principal hasta la parte inferior del bloque distribuidor de la platina delantera, y se une a la conexión interna del bloque según el diagrama. Ahí el circuito de cierre se divide en cuatro ramas que llegan a la cámara del vástago de los cilindros de cierre.
El circuito secundario es único y no puede conectarse de otra forma que la indicada en la figura.
2: Revise la presión de aceite del sistema
Verifique que el sistema alcance normalmente la presión de prueba de 12MPa. Si es anormal, el problema está en los parámetros y hay que reajustar la presión correspondiente a 500-999.
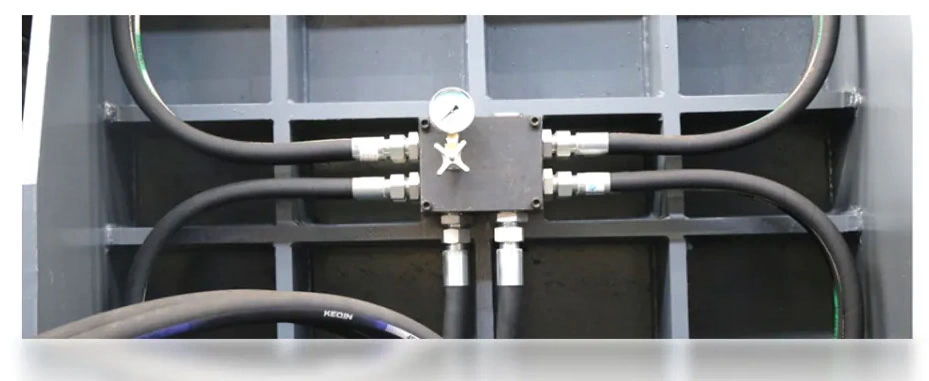
3: Tras confirmar que el circuito y la presión son correctos según el diagrama
Observe el manómetro del cilindro de cierre en la platina delantera. Si la presión baja durante el mantenimiento de presión tras el cierre, el sistema de cierre tiene una falla.
Revise además las válvulas hidráulicas ①②, modelos MPB-06-4, DG5V-8-6C-T y DG4V-3-6C, y confirme que estén bien instaladas.
Si no hay errores, reemplace la válvula antirretorno pilotada apilable ① MPB-06-4 y confirme su estado; si se resuelve la expansión, la falla estaba en esa válvula.
Si la expansión no mejora, reemplace las válvulas direccionales ② DG5V-8-6C-T y DG4V-3-6C y revise su estado.
Si sigue sin mejorar, conecte en serie una válvula de bola de alta presión en la tubería de retorno del cilindro de bloqueo del molde en la placa principal. Cuando el cilindro regrese a su posición para el apriete, cierre la válvula antes de que termine y observe si baja la presión en el manómetro de bloqueo del bloque distribuidor de la platina delantera. Si baja, la fuga está entre el bloque distribuidor y el cilindro, así que reemplace primero el bloque distribuidor.
Verifique si el bloque distribuidor tiene grietas que provoquen la pérdida de presión. Si no, hay una fuga interna en el cilindro de bloqueo: localice el cilindro con fuga y reemplácelo.
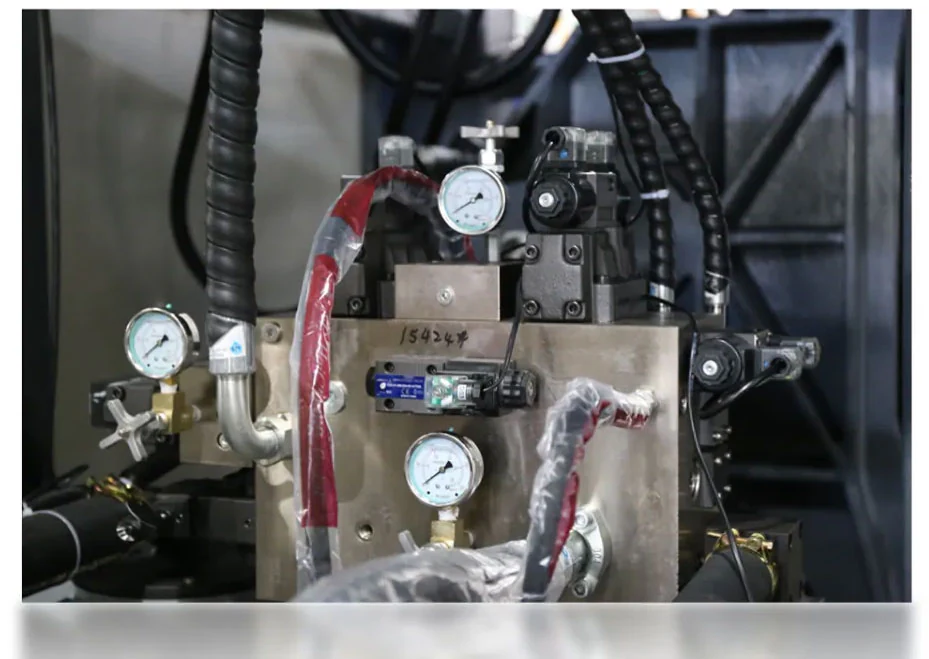
4: Si el circuito de cierre mantiene la presión con normalidad, revise si la placa de válvulas tiene defectos como porosidades o sopladuras que provoquen fugas.
Más guías de solución de problemas
Defectos de contracciónDeformación de productos sopladosDesmoldeoProblemas frecuentes en el sopladoControl de espesor de pared