Publicado Actualizado 4 min de lecturaGuía técnica
La aplicación de sistemas de control de espesor de pared en la máquina de moldeo por soplado de productos huecos ha acelerado mucho su desarrollo. A partir del análisis de la evolución de estos controladores en China, se resumen las estrategias para su desarrollo en el país.
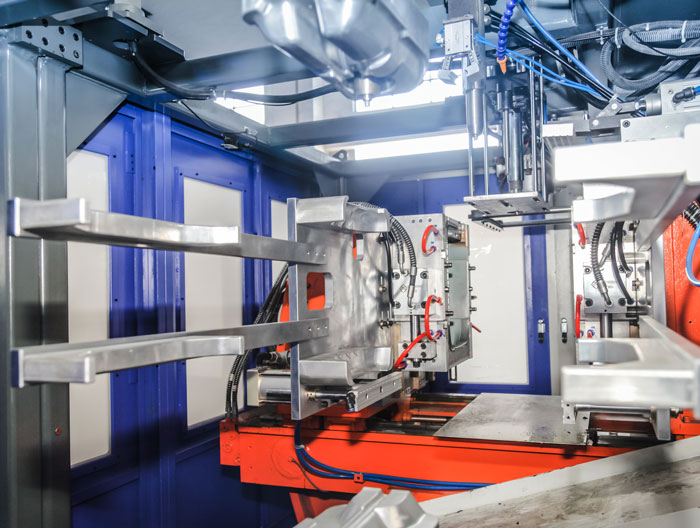
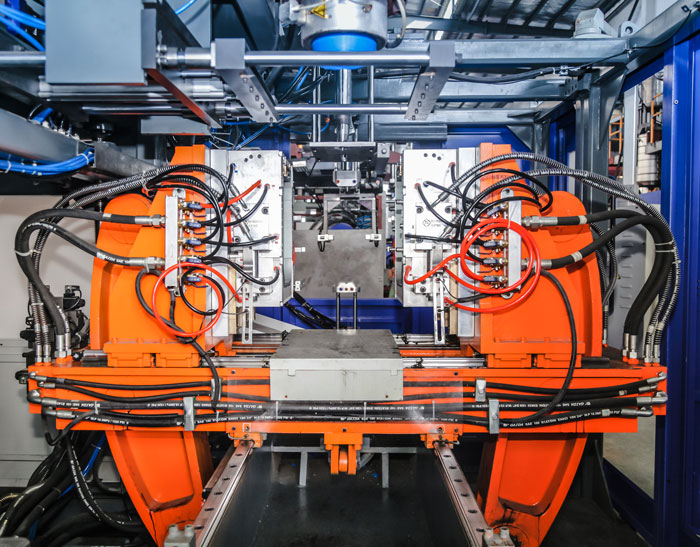
Hay muchos métodos para fabricar envases plásticos: soplado de productos huecos, inyección, rotomoldeo, compresión, extrusión en caliente y conformado en frío, entre otros. Entre ellos, el soplado y la inyección son los dos más usados. Según los datos, entre el 80% y el 90% de los envases huecos del mundo se fabrican por soplado. Esta tecnología consiste en presionar con aire la preforma plastificada contra la pared interior del molde.
La preforma se produce por extrusión: el plástico fundido sale por la holgura entre el dado y el núcleo y forma preformas cilíndricas de distintas formas, que cuelgan verticalmente por su propio peso. Los envases huecos requieren un espesor mínimo por resistencia, y las primeras sopladoras no tenían sistema de control de espesor de la preforma; para que la parte más delgada alcanzara el espesor mínimo, había que engrosar el resto del producto.
Eso desperdicia material. Para ahorrar costos, acortar el enfriamiento y agilizar el ciclo, es más económico controlar el espesor de la preforma. Por ejemplo, un tambor de boca ancha de 501 fabricado en una sopladora convencional pesa 3.5kg para alcanzar el espesor mínimo; con controlador de preforma, un peso neto de 2.4kg cumple plenamente ese requisito, con un ahorro de materia prima del 20 % al 30% y productos uniformes y delgados.
Requisitos técnicos del sistema de control de espesor de pared
El sistema de control de espesor de pared controla la apertura y el cierre de la holgura del dado: es un servosistema de posición. Para asegurar la calidad del envase, la variable controlada debe seguir con precisión el valor fijado y la respuesta debe ser lo más rápida posible. Con un controlador sencillo de 10 puntos, en extrusión continua la preforma tarda como mínimo unos 5 s en salir del dado; en esos 5 s hay que ejecutar una curva dividida en 10 tramos, y cada tramo dispone solo de unos 0.5s.
Según la teoría de seguimiento, el tiempo de transición del pulso unitario del controlador debe ser de 1/5 a 1/10 del tiempo de paso, es decir, de 0.05 a 0.1. s, lo que exige una respuesta muy rápida. Con esa rapidez, también hay que asegurar que la posición siga con precisión el valor fijado; de lo contrario, el control de espesor pierde sentido. Lograr ambos requisitos en un sistema de carga pesada es la dificultad del diseño.
Además, como la curva se traza con 10 puntos sobre el contorno de la preforma, hay que interpolar entre ellos para que la curva sea lo más suave posible.
Principio de control del sistema de espesor de pared
El sistema de control de espesor de pared es de lazo cerrado y se compone del controlador, una servoválvula electrohidráulica, un actuador y una regla electrónica como dispositivo de retroalimentación. El usuario define en el panel del controlador la curva axial de espesor de la preforma, y el controlador envía a la servoválvula una señal de voltaje o corriente según esa curva; la servoválvula acciona el actuador, que sube o baja el núcleo y modifica la holgura del dado. La regla electrónica mide la holgura y devuelve la señal de voltaje correspondiente al controlador, cerrando el lazo.
Situación de los controladores de espesor de pared
El nivel de la maquinaria de procesamiento de plásticos depende en gran medida de su nivel de medición y control.
Los sistemas de control avanzados de maquinaria para plásticos en el extranjero suelen tener un controlador lógico programable (PLC) como núcleo, y en las máquinas de alta precisión usan control difuso, control estadístico de procesos (SPC) y sistemas de monitoreo, diagnóstico y control remotos basados en red. La empresa estadounidense Moog (M00G) es líder mundial en el diseño y la fabricación de componentes y sistemas servo electrohidráulicos. En el control del soplado, su sistema independiente ofrece controladores de 30 y 100 puntos (DIGIPACK) para controlar el espesor de la preforma en sopladoras con acumulador y continuas.
Las máquinas con acumulador suelen usarse para envases grandes. DIGIPACK controla la apertura del dado según la retroalimentación de la regla electrónica del cilindro acumulador: en la pantalla de cristal líquido (LCD), el eje vertical muestra la posición del acumulador y el horizontal, la apertura del dado. Las máquinas continuas suelen tener varios dados, y DIGIPACK controla la apertura según el ciclo de trabajo; en ese caso el eje vertical muestra el tiempo de ciclo, normalmente tomando el corte de la cuchilla como inicio de cada ciclo.
Hoy, en el moldeo con sopladoras de productos huecos, la tendencia en el extranjero es el control integral de la máquina, con control maestro-esclavo, e incluir el control de espesor dentro de ese control integral. Moog (M00G), por ejemplo, ofrece una solución de control total de la máquina (TMC). En China se usan controladores de Moog (M00G), B&R y Siemens (SIEMENS), y las marcas extranjeras dominan el mercado nacional, algo directamente relacionado con el nivel todavía bajo del procesamiento de plásticos en China.
En 2003 China produjo 3,405 sopladoras de productos huecos. La mayoría de esas más de 3,000 máquinas fueron ensambladas por fabricantes chinos con sistemas de control importados, lo que eleva el costo, reduce el valor agregado y deja poco margen. Si se equiparan con controladores de espesor nacionales, la industria china de sopladoras daría un salto a un nuevo nivel.
Más guías de solución de problemas
Defectos de contracciónDeformación de productos sopladosProblemas de cierre y expansión del moldeDesmoldeoProblemas frecuentes en el soplado