La planitud de una cubierta de mesa soplada depende de la distribución de la pared, el soporte del molde, el enfriamiento y la manipulación de la pieza después del moldeo. Especifique primero la desviación permitida y el procedimiento de medición. “Perfectamente plana” no es un criterio de producción útil sin una temperatura, un tiempo de acondicionamiento y una disposición de apoyos.
El caso original de cubiertas de mesa TDW-250A de Tongda describe un equipo pensado para estos requisitos de paneles grandes. Sus valores reportados dan contexto de proyecto; la aceptación de un nuevo diseño de mesa debe basarse en su propio herramental y sus propias pruebas.
Defina cuándo y cómo se mide la planitud
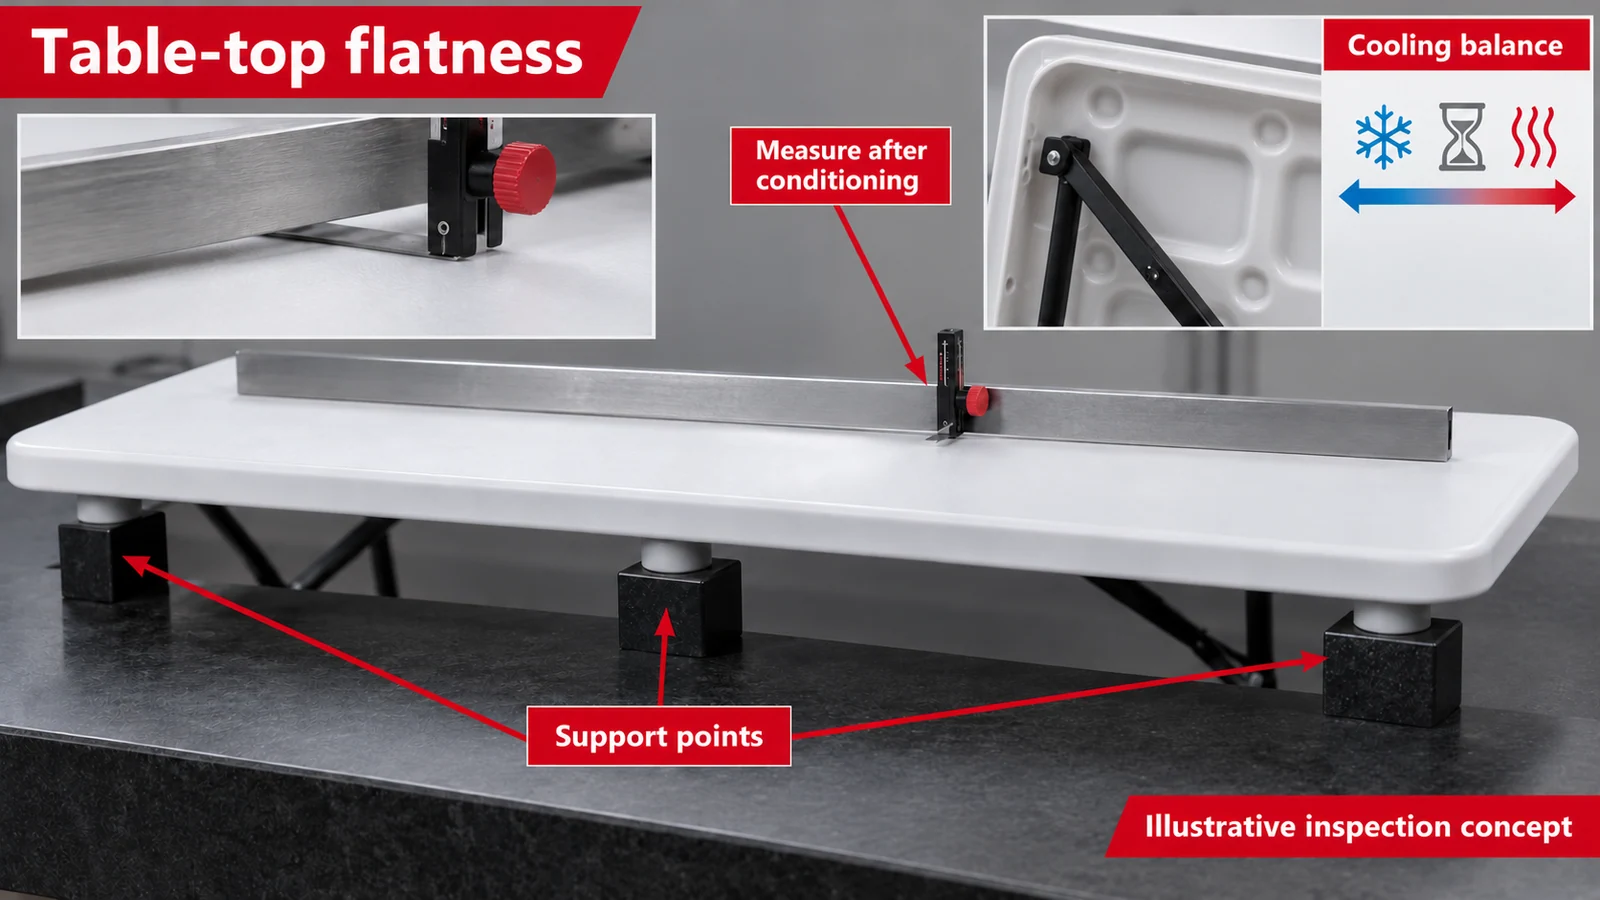
Acuerde qué superficie se evalúa, dónde se apoya la pieza, cuánto tiempo se ha enfriado y a qué temperatura se mide. Un panel hueco grande puede reaccionar a su propio peso y a sus apoyos. Las mediciones hechas sobre apoyos distintos o justo después del desmoldeo pueden no ser comparables.
Inspeccione también la mesa ensamblada. Una cubierta que cumple su requisito en estado libre puede comportarse distinto al fijarse a un bastidor. Mantenga separados el criterio de la pieza moldeada y el del producto ensamblado para poder investigar el origen de cualquier desviación.
Equilibre la distribución del material en el panel
Una preforma larga se estira durante la descarga, y su posición respecto del molde influye en la pared final. La dirección y la magnitud de la variación dependen del material, la temperatura, la secuencia de descarga y el herramental. No suponga un único patrón universal de espesor de arriba abajo.
Programe y verifique la distribución en los bordes, las caras amplias, las nervaduras o las fijaciones locales. Revise cortes de ciclos repetidos, no solo el peso total. Un panel más pesado no es automáticamente más plano si el material sigue distribuido de forma desigual.
Revise el enfriamiento y los apoyos como un sistema
Revise los circuitos de enfriamiento del molde, las condiciones de suministro y la manipulación tras la expulsión. Una extracción de calor desigual y una sujeción desigual pueden contribuir a la deformación. Registre con la receta de prueba el procedimiento de enfriamiento y acondicionamiento acordado.
La fuente de Tongda describe cierre multipunto, control de preforma y un dado perfilado. Son características del proceso que deben revisarse con el diseño de la herramienta; no eliminan la necesidad de medir el panel real después de enfriarse.
Mantenga las cifras del equipo ligadas a la configuración de origen
El artículo sobre la TDW-250A reporta 1,200 kN de fuerza de cierre, un acumulador de 28 L y una tasa máxima de descarga de 1.6 kg/s. Son valores reportados del equipo para el proyecto descrito. Una tasa máxima de descarga no equivale a la producción promedio de producto terminado, y el volumen nominal de un acumulador no define directamente la masa de cada carga de resina.
Para una nueva cotización, confirme la revisión de la máquina, el espacio del molde, la masa de la pieza y la secuencia real de producción. Incluya en el alcance la extracción, el recorte y cualquier fijación de enfriamiento.
| Registro de prueba | Qué especificar |
|---|---|
| Planitud | Tolerancia, puntos de medición y método |
| Acondicionamiento | Tiempo transcurrido, temperatura y puntos de apoyo |
| Paredes locales | Ubicación de los cortes y muestras repetidas |
| Ensamblaje | Fijaciones, interfaces con el bastidor y pruebas de la mesa terminada |
| Producción | Paneles por ciclo, ciclo contado y tasa aceptada |
Distinga paneles de juegos al planificar la capacidad
La fuente reporta un ciclo de 120 segundos para un juego de dos paneles de unos 5.8 kg en total. Con esa definición, la producción teórica es de 30 juegos o 60 paneles por hora; en 24 horas ininterrumpidas, 720 juegos o 1,440 paneles.
Son cálculos, no la producción neta diaria medida. Aplique el tiempo real de operación, los rechazos y los límites de los equipos posteriores. Confirme que la cotización usa el mismo significado de “juego” y “ciclo” antes de comparar proveedores.
Preguntas de los compradores
¿Programar la preforma basta para corregir una cubierta alabeada?
Puede atender una de las causas. También hay que investigar el soporte del molde, el enfriamiento, el comportamiento del material y la manipulación. Cambie una variable definida a la vez y compare piezas acondicionadas.
¿Qué debe acompañar una solicitud para cubiertas de mesa?
Envíe el plano del panel, los detalles de ensamblaje, el material, el peso objetivo, el método de medición de planitud y la producción requerida. Incluya, si es posible, muestras con resultados aceptables e inaceptables.
Lea la guía de cabezales acumuladores para piezas grandes y la guía de texturas superficiales, y luego solicite una revisión de la producción de paneles.
Adaptado del artículo original de Tongda en WeChat. Las cifras del caso son reportadas por el fabricante para la aplicación descrita. Las fotografías originales y las ilustraciones conceptuales se identifican en sus pies de foto.