Publicado Actualizado 4 min de lecturaTecnología
Las tarimas de plástico se fabrican de cuatro formas:
La primera: inyección.
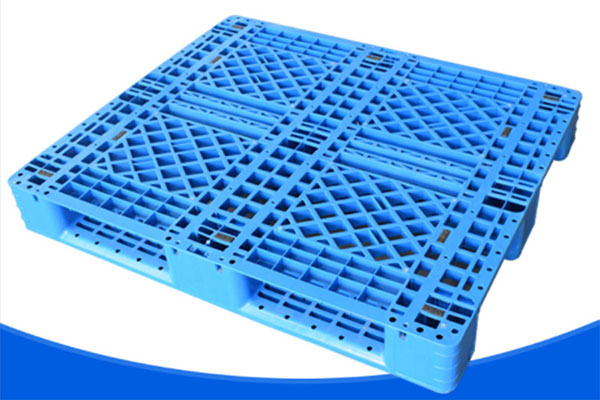
Las tarimas de plástico inyectadas son planas, lisas, de líneas limpias y compactas, con gran libertad de diseño. Se dividen en tarimas reversibles de una pieza y tarimas reversibles ensambladas.
La tarima reversible de una pieza suele pesar más de 15 kg, tiene una forma relativamente compleja y requiere una inyectora con más de 2,500 toneladas de fuerza de cierre. Su forma es compleja, la inversión grande y el costo relativamente alto, pero al tener menos procesos su eficiencia de producción y su calidad son buenas. Hoy pocas plantas de procesamiento de plásticos usan este método.
La tarima reversible ensamblada se compone de dos mitades, superior e inferior, inyectadas por separado y luego ensambladas. Aunque requiere 2 juegos de moldes, la estructura de cada molde es mucho más simple, la inversión total en moldes es menor que en la de una pieza y se requiere menos fuerza de cierre (≥1500 toneladas), algo accesible para la mayoría de las plantas. Este tipo de producción podría convertirse en el principal para tarimas de plástico.
La segunda: extrusión-soplado.
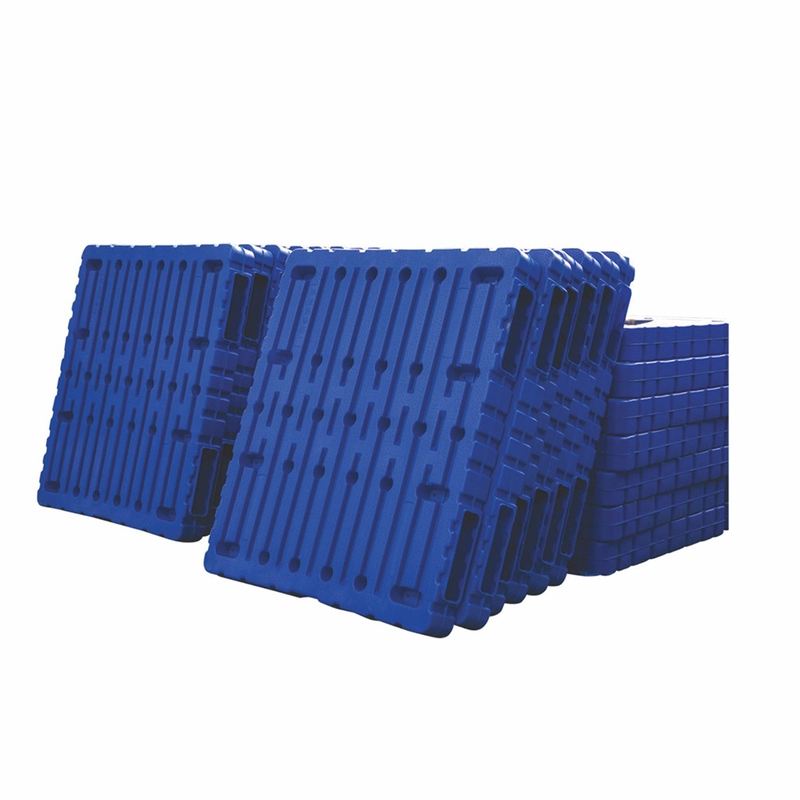
El soplado de tarimas de plástico es similar al de otros productos huecos, pero por su gran tamaño y su diseño reversible requiere una extrusora grande, una prensa de cierre y un molde grandes. Hoy los fabricantes nacionales de máquinas de moldeo por soplado han desarrollado máquinas de gran formato especializadas en la producción rápida de tarimas sopladas de alta resistencia con HMWHDPE. Ofrecen un conformado rápido, buena calidad, alta resistencia, alta rigidez y una vida útil muy larga: en general de 510 años, con operación estable entre -4040 °C.
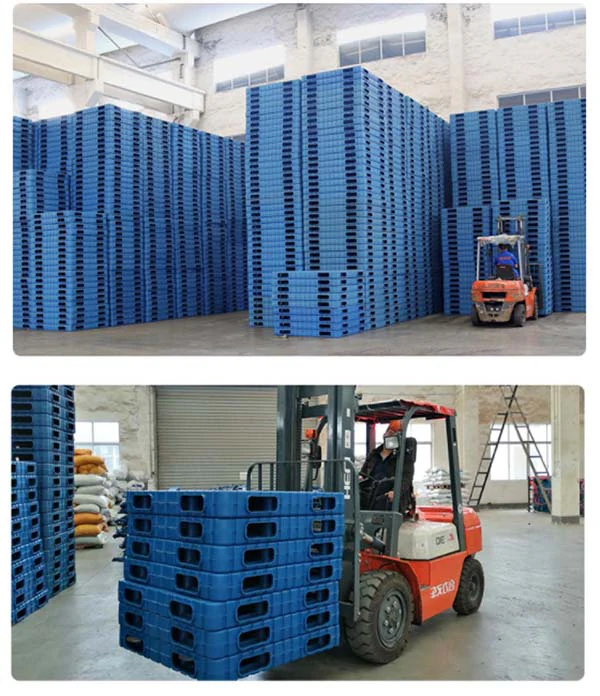
Su carga dinámica puede superar 3t y su resistencia a la flexión es alta. Es la tarima preferida para entornos de larga duración y alta exigencia. Hoy es más cara que otras tarimas de plástico, pero por su vida útil excepcionalmente larga tiene la mejor relación desempeño-precio de todas. Con la gran baja de precio de los equipos de moldeo, este método crecerá rápidamente en los próximos años, con grandes ventajas para ahorrar recursos petroleros y costos logísticos.
La tercera: termoformado al vacío.
Las tarimas termoformadas al vacío pueden ser de una o dos caras. Las de una cara se usan sobre todo para empacar y transportar motores pequeños (de aspiradoras, herramientas eléctricas, etc.) y como bandejas para alambre; han crecido rápido en los últimos tiempos y suelen ser de uso exclusivo. Las de dos caras se ensamblan de dos formas: la mitad superior es una lámina extruida de largo y ancho fijos y la inferior un gran termoformado al vacío, o bien ambas mitades son grandes piezas termoformadas. Este método requiere equipos de termoformado grandes, con equipos y moldes de bajo costo, pero el espesor de pared del producto es irregular.
La cuarta: extrusión. Las tarimas fabricadas así son todas ensambladas: con una extrusora y un cabezal se extruyen las tablas de las caras superior e inferior y los perfiles de unión en forma de I con aletas que hacen de soporte, y luego se ensamblan. La llegada de los compuestos de madera y plástico impulsó las tarimas extruidas: con fibras vegetales naturales (harina de madera, cascarilla, paja, salvado de arroz, etc.) y plásticos de desecho, la tarima tiene el aspecto de la madera, resiste el agua y los insectos, y puede cepillarse, cortarse y clavarse. De los cuatro métodos, es el que requiere menos inversión en equipos y moldes, tiene el menor costo y la mejor relación desempeño-precio.
Cinco claves para producir tarimas sopladas de alta calidad
-
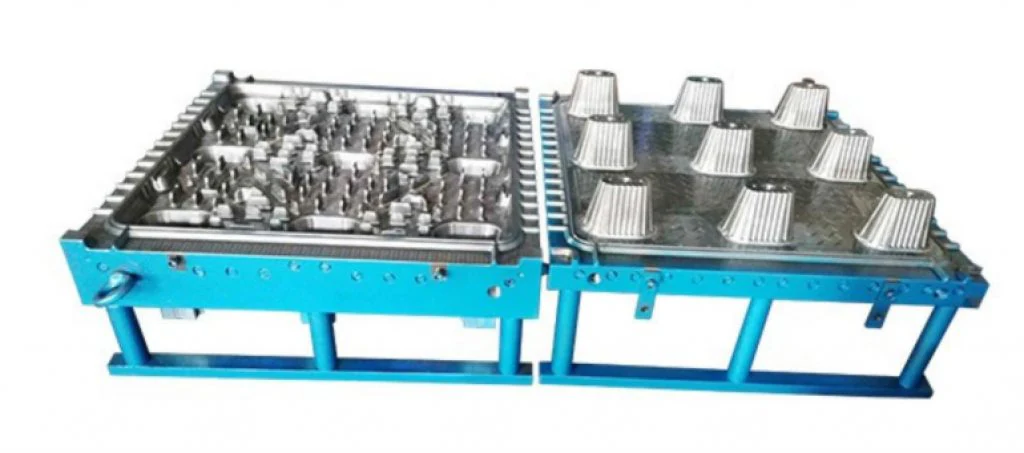
Dimensione el cabezal según el molde. Diseñe el dado según el ancho del molde y use las funciones de temporización del cierre y el soplado para inflar la preforma al tamaño correcto. Menos rebaba significa menos energía para molerla. Mantenga estable el proceso ajustando el tiempo de moldeo, la presión y el caudal hidráulicos, la presión y el caudal del soplado y del agua de enfriamiento, el perfil del controlador de espesor de pared y la longitud de la carga según la forma del producto. 2. Elija la formulación de resina adecuada. Las tarimas suelen soplarse con HDPE. Elija el grado por su resistencia al impacto, a la compresión y al agrietamiento, sin elevar el costo del material.
-
Elija el husillo adecuado. Los husillos pueden diseñarse para alta capacidad de plastificación, para mezclar el color de forma uniforme, o como husillos de doble aleación de alta producción que logran ambas cosas. Elija según el material y el producto. 4. Diseñe el molde con cuidado. En tarimas reversibles y de nueve patas, deje ángulos de desmoldeo adecuados para no sobreestirar la pieza. Las nervaduras de refuerzo definen la resistencia de la tarima, así que use tantas y tan fuertes como permita el diseño. 5. Mantenga una proporción razonable de material molido. Mezcle material molido y virgen en la proporción confirmada por pruebas, y hágalo de forma homogénea. Demasiado o muy poco afecta la calidad del producto.