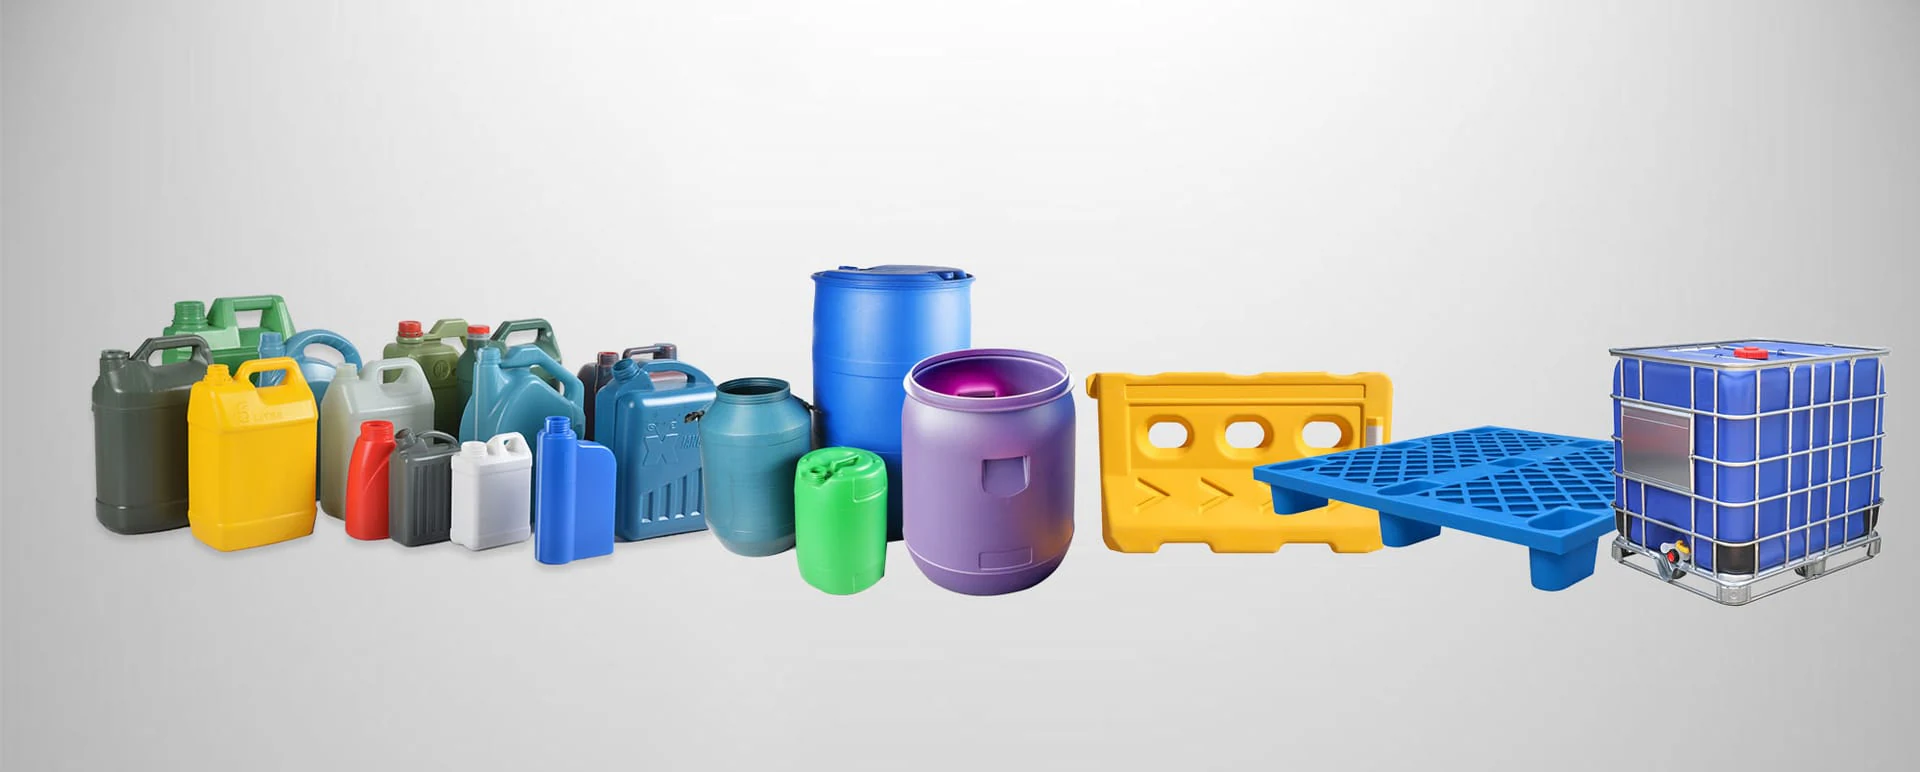
Blow molding machines
Máquina de extrusión-soplado
¿Qué es una máquina de extrusión-soplado?
Una máquina de extrusión-soplado funde pellets de HDPE o PP en una extrusora de husillo, empuja el material fundido a través de un cabezal para formar una preforma hueca, cierra un molde alrededor de ella y le inyecta aire comprimido hasta que el plástico copia la cavidad. Tongda publica modelos de 2 L a 1,500 L.
Es el proceso de extrusión, no el estirado-soplado de preformas de PET. La guía de máquinas de moldeo por soplado de Tongda compara esos procesos. Esta página se centra en la extrusión: los pasos, las partes, la operación continua frente al cabezal acumulador y las cifras de las series HS, HTS, HSE y TDB ya publicadas en las páginas de cada modelo.
¿Cómo funciona una máquina de extrusión-soplado?
La máquina convierte los pellets en un envase hueco en un solo ciclo con calor. El aire da la forma; el molde solo aporta la forma exterior y el enfriamiento.
- Los pellets alimentan la extrusora.
- El husillo funde el plástico y lo empuja hacia adelante.
- El cabezal forma un tubo hueco: la preforma.
- La unidad de cierre cierra el molde alrededor de la preforma.
- Una aguja o perno de soplado introduce aire comprimido y la preforma toma la forma de la cavidad.
- La pieza se enfría en el molde, el molde se abre y el desrebabado elimina la rebaba que quedó fuera de la cavidad.
El tiempo de enfriamiento, la temperatura del molde y la prueba de piezas aceptadas determinan cuántos envases salen de la línea. Los kg/h de la extrusora no equivalen a un número de botellas.
¿Cuáles son las partes principales de una máquina de extrusión-soplado?
Seis partes hacen el trabajo. El sistema de control fija temperaturas, tiempos y el perfil de la preforma, pero no sustituye a ninguna de ellas.
Extrusora
La extrusora funde el HDPE o el PP y entrega un flujo constante de material fundido. En las tablas de parámetros de Tongda, la producción se indica en kg/h para ese husillo y ese accionamiento.
Cabezal y preforma
El cabezal da forma de preforma al material fundido. En un cabezal continuo, la preforma sale sin parar; en un cabezal acumulador, el material se almacena y se descarga de una sola vez. Programar la holgura del dado permite poner más material en asas, esquinas y fondo.
Unidad de cierre
La unidad de cierre cierra y mantiene el molde mientras la pieza se sopla y se enfría. En las páginas de los modelos, la fuerza de cierre se indica en kN. Un envase más grande y una presión de soplado mayor requieren más cierre.
Molde
El molde es la cavidad, la zona de pinzado y los circuitos de enfriamiento. Debe ajustarse a la platina, la carrera de apertura y las agujas de soplado de la máquina elegida. Vea la guía de diseño y fabricación de moldes de soplado.
Soplado
El aire comprimido, a través de una aguja o un perno de soplado, expande la preforma contra la cavidad. El acabado del cuello y la distribución de la pared dependen de la aguja, la preforma y el enfriamiento, no solo del aire.
Desrebabado
La rebaba es el plástico que queda fuera de la cavidad, incluidos la cola y la zona de pinzado. El desrebabado la elimina. El material recortado solo puede molerse y reutilizarse si la especificación de la resina lo permite.
¿Qué diferencia hay entre la extrusión-soplado continua y la intermitente?
En la extrusión continua la preforma se forma sin parar. En la intermitente, con cabezal acumulador, el material fundido se almacena y luego se descarga una preforma. La elección depende del peso de la pieza, no de la preferencia por una serie.
| Extrusión continua | Extrusión intermitente (cabezal acumulador) | |
|---|---|---|
| Preforma | Se extruye mientras la pieza anterior se enfría; el molde se desplaza hacia la preforma. | El material se almacena en el cabezal y se descarga como una preforma cuando el molde está listo. |
| Envases típicos | Botellas y bidones, cuando el husillo puede suministrar la carga durante el tiempo de cierre. | Tambores y tanques grandes, cuando una carga supera lo que el husillo puede entregar en ese tiempo. |
| Qué dicen las páginas de Tongda | Las páginas de la HS-12L y la HS-30L especifican un cabezal de extrusión continua. | La página de tanques IBC especifica un cabezal tipo acumulador. La guía de botellas interiores con la TDB-1200FP describe una configuración con cabezal acumulador. |
Un modelo cuya página no indica el tipo de cabezal no se clasifica aquí. La página de la TDB-250F/P dice “cabezal continuo” en sus características, mientras que la guía de tambores de 200 L describe un cabezal acumulador en una configuración multicapa reportada de la TDB-250F. Son afirmaciones publicadas distintas: confirme el cabezal en la cotización.
¿Qué máquina de extrusión-soplado corresponde al tamaño del envase?
Elija un volumen máximo publicado que cubra su envase y luego lea la tabla de parámetros de ese modelo. Las filas de abajo copian la producción de HDPE y la fuerza de cierre de esas tablas; no son una promesa de envases por hora.
La columna de estaciones dice “Doble” o “Simple” cuando la página del modelo lo indica, en la tabla de parámetros o en una frase sobre ese modelo. “No indicado” significa que la página no lo dice. La producción o la fuerza de cierre aparecen como “No publicado” solo cuando la página del modelo no da la cifra.
| Vol. máx. | Modelo | Estaciones | Producción HDPE | Fuerza de cierre |
|---|---|---|---|---|
| 2 L | HTS II-2L | Doble | 60 kg/h | 44 kN |
| 5 L | HTS II-5L | Doble | 110 kg/h | 110 kN |
| 5 L | HS II-5L | Doble | 110 kg/h | 158 kN |
| 5 L | HSE-5L | Simple | 85 kg/h | 158 kN |
| 5 L | HSE II-5L | Doble | 130 kg/h | 158 kN |
| 8 L | HTS II-8L | Doble | 220 kg/h | 200 kN |
| 10 L | TDB-10F | No indicado | 85 kg/h | 95 kN |
| 12 L | HTS II-12L | Doble | 130 kg/h | 158 kN |
| 12 L | HS-12L | Simple | 110 kg/h | 220 kN |
| 12 L | HS II-12L | Doble | 160 kg/h | 220 kN |
| 12 L | HSE-12L | Simple | 110 kg/h | 260 kN |
| 12 L | HSE II-12L | Doble | 200 kg/h | 260 kN |
| 15 L | HS II-15L | Doble | 110 kg/h | 110 kN |
| 25 L | TDB-25A | Simple | 110 kg/h | 215 kN |
| 30 L | HS-30L | No indicado | 300 kg/h | 250 kN |
| 30 L | HS II-30L | Doble | 300 kg/h | 300 kN |
| 30 L | HSE-30L | No indicado | 200 kg/h | 300 kN |
| 50 L | TDB-50A | Simple | 130 kg/h | 260 kN |
| 120 L | TDB-120A | Simple | 160 kg/h | 740 kN |
| 250 L | TDB-250F | No indicado | 360 kg/h | 740 kN |
| 350 L | TDW-350F | No indicado | 380 kg/h | 1,800 kN |
| 1,000 L | TDB-1000L | No indicado | 420 kg/h | 1,200 kN |
| 1,200 L | TDB-1200A-P | No indicado | 720 kg/h | 1,500 kN |
| 1,200 L | TDB-1200A-P3 | No indicado | 750 kg/h | 1,500 kN |
| 1,500 L | TDBX-1500A | Simple | 450 kg/h | 1,200 kN |
La TDB-160DF/2P no publica volumen máximo, producción de HDPE ni fuerza de cierre, por lo que no aparece en la tabla. Cuando la descripción de un modelo y su tabla de parámetros no coinciden, esta tabla sigue la tabla de parámetros.
El número de cabezales no es un solo valor para toda la gama. La página de la HS II-12L indica que ese modelo puede llevar uno, dos, tres, cuatro o seis cabezales, según el envase. Pida el número de cabezales en la cotización.
¿Qué influye en el precio de una máquina de extrusión-soplado?
Tongda no publica una lista de precios. La cotización depende de la máquina que usted especifique, no de un precio de lista único.
- Estaciones. Una máquina de doble estación trabaja con dos moldes y cuesta más que la de estación simple para el mismo volumen máximo.
- Cabezales y capas. Más cabezales, o una segunda o tercera capa, agregan extrusoras, un cabezal distinto y más tiempo de ajuste.
- Accionamiento. Una máquina hidráulica, una servohidráulica y una HSE totalmente eléctrica son construcciones distintas. La guía de retorno de la inversión totalmente eléctrica explica cómo comparar el costo adicional con la energía medida y la producción aceptada; usa un ejemplo hipotético, no un precio de Tongda.
- Molde. El número de cavidades, el enfriamiento, el pinzado y los insertos se cotizan con el herramental, aparte de la máquina. La guía de diseño de moldes de soplado detalla lo que debe incluir el molde.
- Equipos posteriores. La extracción, el desrebabado, la prueba de fugas y el transporte se suman al cierre y a la extrusora.
- Envase. El peso de la pieza, el acabado del cuello y las pruebas que debe superar el envase cambian el husillo, el cabezal y el molde.
Envíe el plano, la resina, el peso objetivo y la producción aceptada requerida mediante el formulario de solicitud: con eso se elabora la cotización.
¿Qué casos muestran este proceso en un envase real?
- Tambores de 200 L con anillo L en la familia TDB-250F, con pared de una capa y multicapa.
- Botellas interiores de IBC en una configuración TDB-1200FP con cabezal acumulador.
- Botellas de detergente para ropa de 2 L y 3 L en una línea híbrida EH800A reportada.
- Botellas de cuidado personal de 600 mL y 700 mL en una línea totalmente eléctrica HSEII-12L/8.
- Recuperación de la inversión totalmente eléctrica, calculada a partir de la producción aceptada y la energía medida.
- Diseño y fabricación de moldes de soplado, con enfriamiento, pinzado y registros de aceptación.
Páginas de aplicación para esos envases: envases de limpieza y cuidado personal, tambores para químicos y tanques IBC. Páginas de series: hidráulica, servo y totalmente eléctrica.
Preguntas de los compradores
¿Qué es una máquina de extrusión-soplado?
Funde HDPE o PP en una extrusora de husillo, forma una preforma hueca a través de un cabezal, cierra un molde alrededor de la preforma y le inyecta aire comprimido para que el plástico tome la forma de la cavidad.
¿Cómo funciona la extrusión-soplado?
Los pellets se funden, se extruyen como preforma, el molde la encierra y el aire comprimido la infla. La pieza se enfría en el molde, el molde se abre y el desrebabado elimina la rebaba.
¿Qué diferencia hay entre la extrusión-soplado continua y con cabezal acumulador?
La extrusión continua forma la preforma sin parar y es el cabezal que indican las páginas de la HS-12L y la HS-30L. El cabezal acumulador almacena el material fundido y descarga una preforma; es el que indican la página de tanques IBC y la guía de botellas interiores con la TDB-1200FP. Se usa cuando una carga supera lo que el husillo puede entregar durante el tiempo de cierre.
¿Qué influye en el precio de una máquina de extrusión-soplado?
Las estaciones, los cabezales, el número de capas, el accionamiento hidráulico, servo o totalmente eléctrico, el molde y los equipos posteriores de extracción o prueba. Tongda no publica precios: la cotización se hace a partir del plano del envase, la resina, el peso y la producción aceptada.
¿Qué influye en el costo de un molde de soplado?
El número de cavidades, los circuitos de enfriamiento, el pinzado, los insertos, la aleación y la interfaz con la máquina. El molde se cotiza con el herramental. Una inspección de mecanizado no sustituye una prueba de producción en la máquina acordada.
¿Qué modelos publicados de Tongda corresponden a un envase de 1,200 L?
La página de la TDB-1200A-P indica 720 kg/h de producción de HDPE y 1,500 kN de fuerza de cierre. La de la TDB-1200A-P3 indica 750 kg/h y 1,500 kN.
¿Más kg/h significa más envases por hora?
No. Los kg/h son la producción de la extrusora según la tabla de parámetros. Los envases por hora también dependen del molde, el enfriamiento, el número de estaciones y la forma de contar las piezas aceptadas.
Cuéntenos qué quiere producir
Envíenos el tamaño del envase, el material y la producción objetivo. Nuestros ingenieros le responden con una selección de máquina y una cotización.