Publicado Actualizado 4 min de lecturaTecnología
1 Panorama general
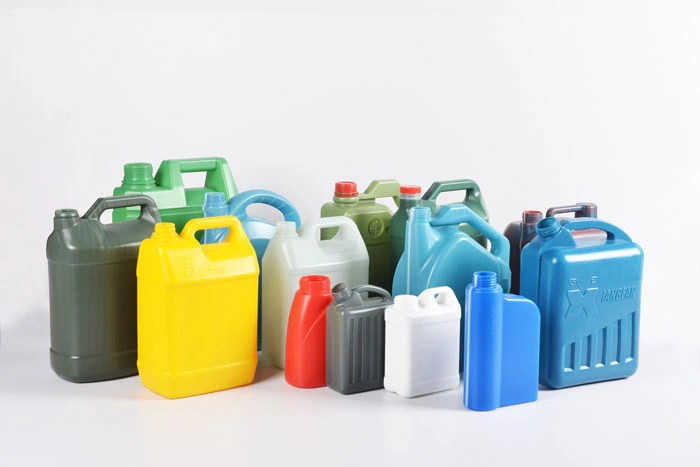
La máquina de extrusión-soplado se usa principalmente para producir artículos de una capa, dos capas o con franja de nivel visible, como botellas, frascos, latas, tambores y pequeñas piezas de forma especial, y es especialmente adecuada para extruir y soplar materias primas como PVC, PE, PC, PP, PS y PA. Su mercado es prometedor.
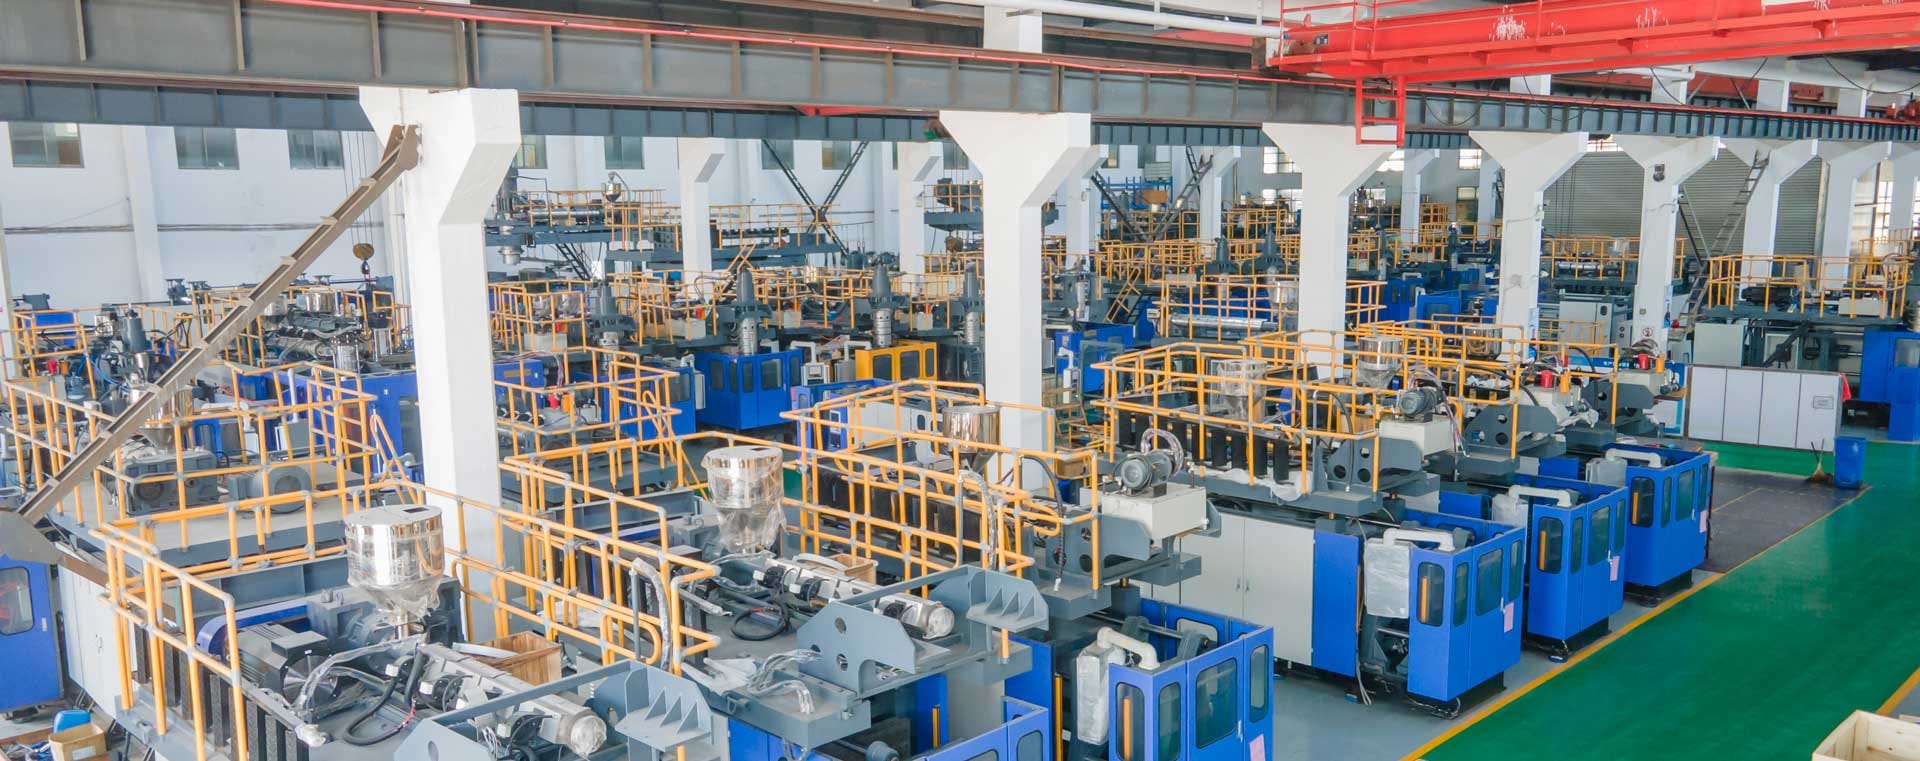
El principio de la máquina de extrusión-soplado es el moldeo por “extrusión y soplado”. La extrusora usa un motor con variador de frecuencia, que ofrece un amplio rango de velocidades para distintos productos y mantiene la preforma muy estable, lo que asegura un peso uniforme. El plástico plastificado en la extrusora forma la preforma en el cabezal, y la preforma entra al molde para soplarse; así se completa un ciclo. En el mercado hay máquinas de soplado de productos huecos grandes y pequeñas; las pequeñas pueden ser de estación simple o doble. En las de doble estación, cada estación completa un proceso y juntas forman un ciclo.
La sopladora se compone de partes mecánica, eléctrica, hidráulica, neumática, de agua y una fuente de aceite servo (opcional):
La parte mecánica incluye: dispositivo de extrusión; cabezal; mecanismo de traslado, apertura y cierre del molde; bastidor; mecanismo de elevación; dispositivo de soplado; cuchilla eléctrica de corte en caliente de la preforma;
Circuito neumático: acciona los cilindros y el soplado de los productos.
Circuito de agua: el agua de refrigeración enfría los moldes, el cilindro, los sopladores, la caja de engranajes, etc.
Descripción del sistema
La máquina de extrusión-soplado usa un sistema de control de velocidad con motor y variador de frecuencia; un sistema de calefacción y control de temperatura del cabezal y la extrusora; un sistema de control del programa de movimientos (PLC) y el sistema de seguridad correspondiente. La interfaz hombre-máquina es una pantalla táctil.
La extrusora de alimentación requiere un alto par de arranque. El variador es de la serie de alto par Schneider ATV58, ATV71, etc. El PLC es un Twido de 40 puntos con módulo de expansión; como la calefacción suele tener 6-8 zonas, se usa el módulo de temperatura especial de Schneider de 8 entradas. La pantalla táctil Schneider XBTG actúa como maestra y el PLC como esclavo, con comunicación por protocolo Modbus. La referencia de velocidad del accionamiento se da con un potenciómetro externo.
Flujo del proceso: calentamiento y mantenimiento de temperatura del cilindro y el cabezal – inicio de la extrusión – formación de la preforma – [cierre del molde – entrada de la aguja de soplado – corte eléctrico de la preforma – elevación del cabezal – traslado del portamoldes a la derecha – bajada de la aguja de soplado – soplado, enfriamiento y fijación – microescape de la aguja – tirón del fondo – apertura del molde – retirada de la aguja – traslado del portamoldes a la izquierda – tirón del fondo – cierre del molde > ciclo automático. Al abrir el molde se obtiene el producto terminado.
Cómo resolver la deriva de temperatura
Como la máquina de extrusión-soplado usa un PLC para el control totalmente automático, y el soplado de productos huecos consiste en calentar gránulos de plástico para “extruir y soplar”, la temperatura es clave para la calidad del producto terminado, por lo que su control es exigente: en general, dentro de unos -4 a +4 grados. Para lograrlo usamos un PLC Twido. La idea principal de control es: tomar la señal cada 0.1s (tiempo ajustable en el módulo de temperatura del PLC Schneider), ordenar las diez lecturas, tomar el valor central y usar la primera vez como valor de salida de temperatura.
Al mismo tiempo, el valor se guarda en una variable intermedia hasta reunir 5 lecturas; se eliminan los dos valores máximos y los dos mínimos, y el valor central se toma como salida normal de temperatura. La lógica de programación del PLC es la siguiente:
Para el calentamiento se usa un rango de temperatura (zona de control) que define cuándo se enciende y se apaga la resistencia, en lugar de un único punto de control. Al alcanzar la temperatura fijada, el calentamiento se mantiene en un rango estable y el contactor no conmuta con demasiada frecuencia, lo que alarga su vida útil, asegura la estabilidad de la temperatura y ayuda mucho a la calidad y a la producción. La lógica concreta es la siguiente:
Para minimizar la deriva de temperatura, el módulo no toma lecturas durante los 2 segundos posteriores a la conexión de la resistencia, lo que reduce la influencia de la corriente del contactor sobre la medición.
4 Conclusión
El control eléctrico de la máquina de extrusión-soplado se basa en una pantalla táctil y un PLC Twido. Los tiempos, presiones y temperaturas se ajustan libremente, hay consulta de alarmas y el sistema se adapta a diversas funciones. Alto grado de automatización: completa el ciclo totalmente automático desde la alimentación hasta el producto conforme. Con la solución completa de Schneider, el sistema es muy estable, la deriva de temperatura es mínima, mejoran la calidad y la producción, y los clientes lo valoran mucho.