Originally published on WeChat:
English edition published: English edition updated: 6 min de lecturaGuía técnica
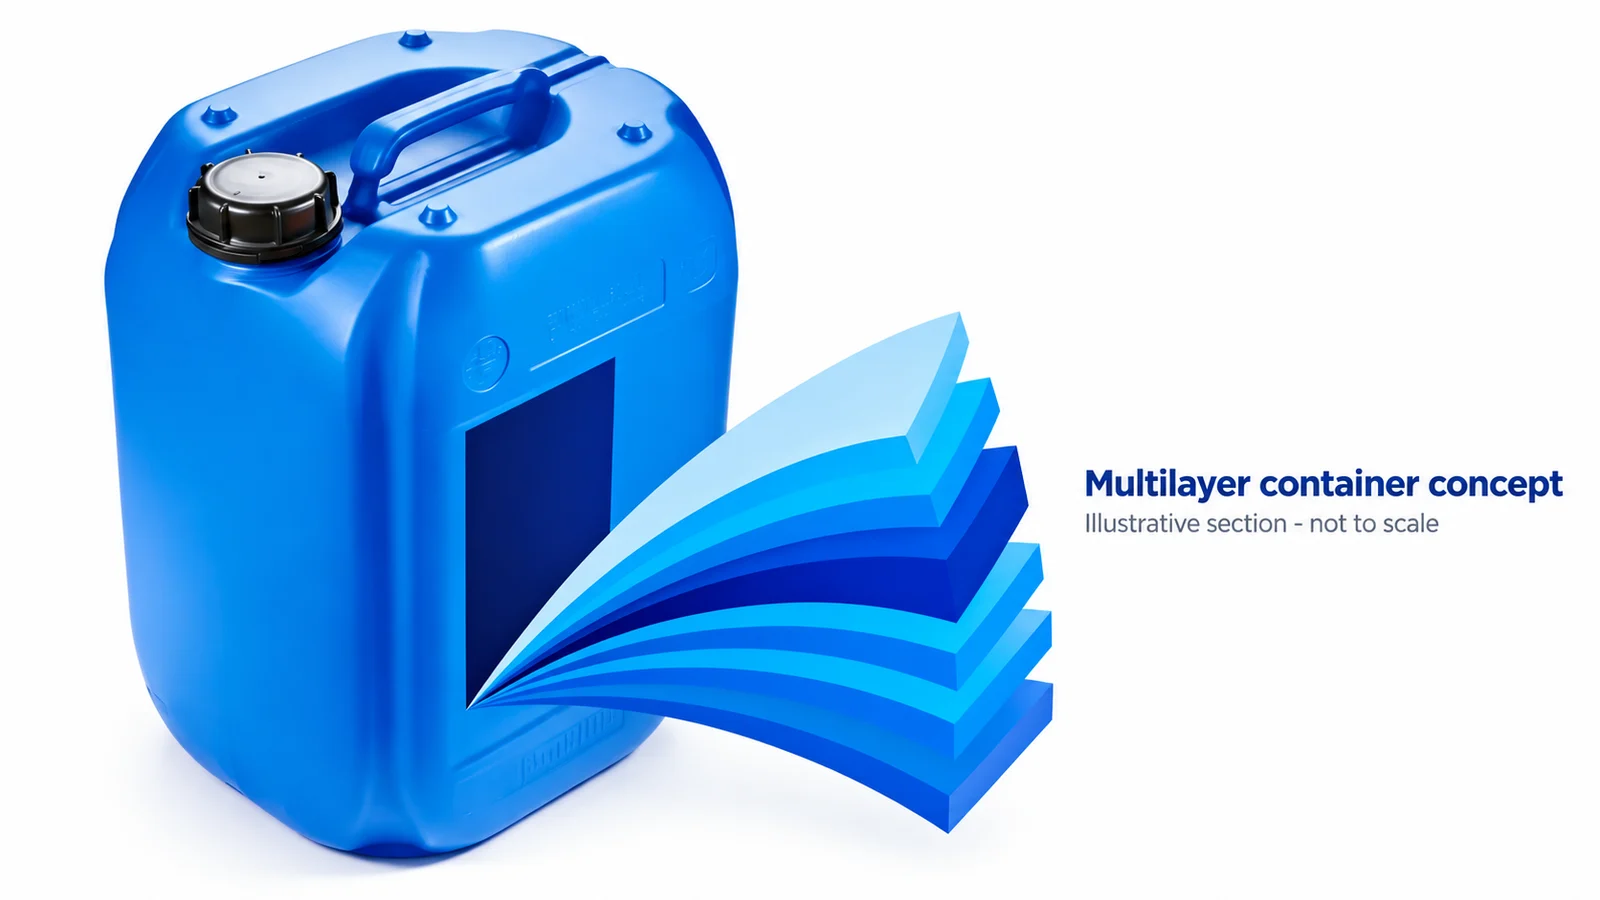
La coextrusión de seis capas en una máquina de extrusión-soplado combina polietileno estructural, capas adhesivas y una barrera de EVOH en un solo envase hueco. La decisión de compra es si la estructura de pared elegida protege el contenido real y puede producirse de forma constante. El número de capas por sí solo no puede establecer el desempeño de barrera, la vida útil ni la producción aceptada.
El proyecto HS30L-6P-L de Tongda ilustra las preguntas de ingeniería detrás de un envase químico multicapa: cómo llegan los flujos de resina al cabezal, cómo se mantienen continuas las capas tras el estirado y cómo se califica el envase terminado. Esta guía se centra en esas preguntas en lugar de tratar las seis capas como una especificación universal.
Qué aporta cada capa
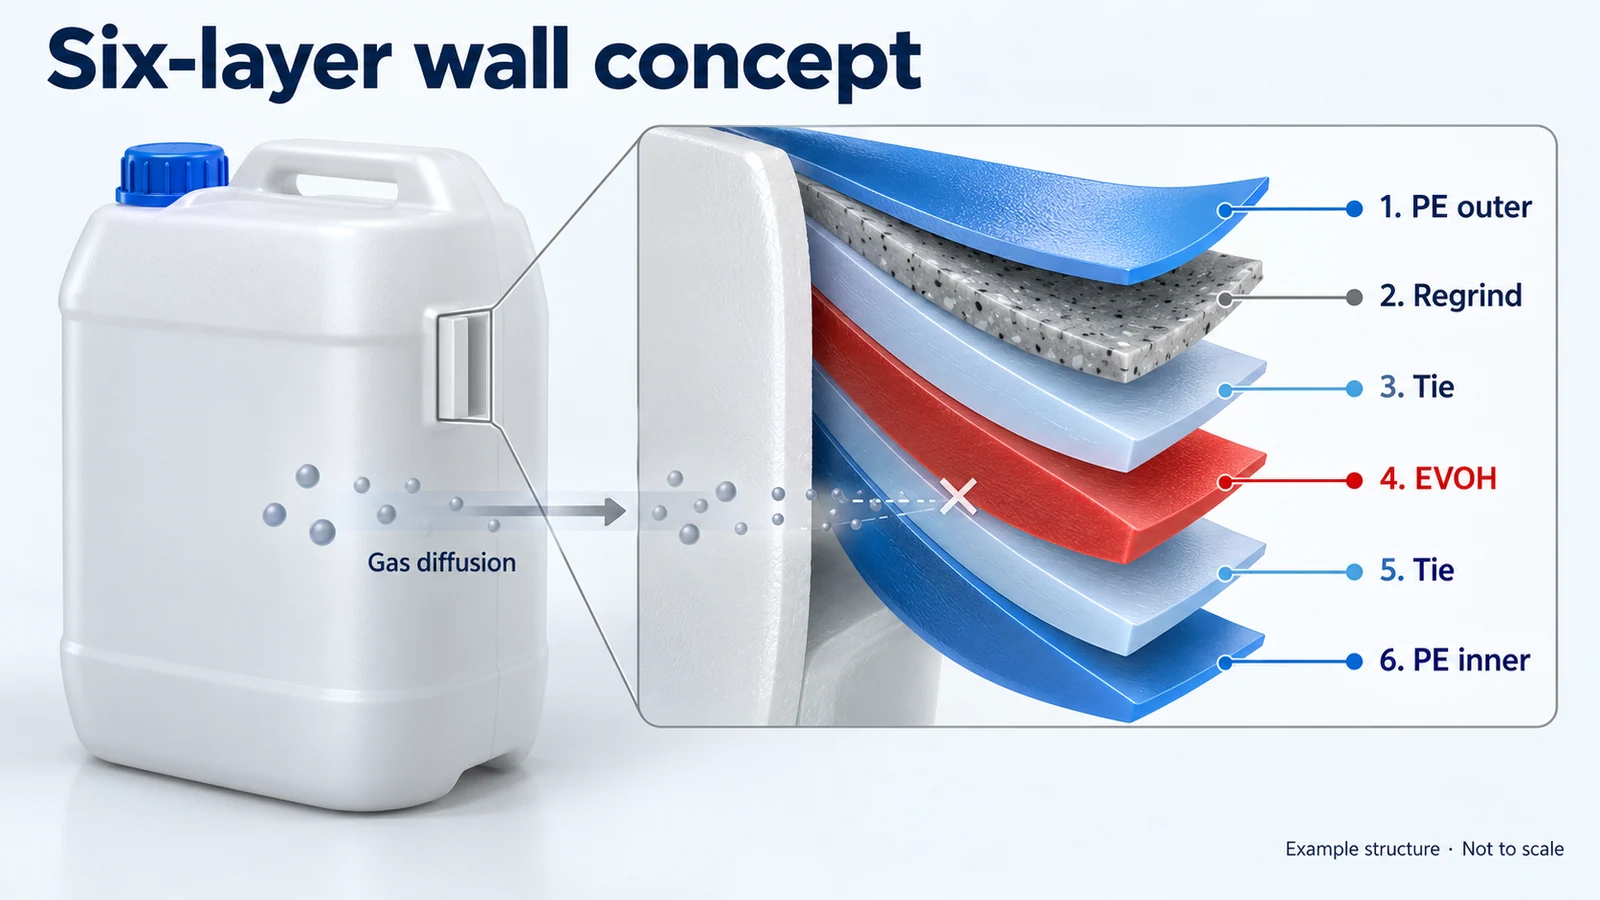
Una pared ilustrativa de seis capas puede estar formada por PE exterior, una capa adhesiva, EVOH, una segunda capa adhesiva, una capa de remolido calificado y PE interior. Es una disposición conceptual, no un orden obligatorio para todos los productos. El plano de flujo de material debe identificar la secuencia real, los grados de resina y la composición de remolido permitida.
| Componente de la pared | Pregunta principal |
|---|---|
| PE exterior e interior | ¿Las propiedades superficiales, de contacto y estructurales se adaptan al producto? |
| Capas adhesivas | ¿La adhesión entre los materiales elegidos es suficiente? |
| EVOH | ¿El grado ofrece la barrera requerida en las condiciones de servicio? |
| Capa de remolido | ¿Su composición está controlada y es adecuada para este envase? |
El EVOH se usa como barrera frente a gases y determinados vapores. No debe presentarse como la principal barrera contra la humedad. Kuraray explica la sensibilidad del EVOH al agua y la función protectora de las poliolefinas que lo rodean. La estructura necesaria depende tanto de la formulación envasada como de su entorno.

Seis capas no requieren seis extrusoras
El número de capas físicas y el número de unidades de extrusión describen cosas distintas. Un cabezal puede repartir un flujo de material entre más de una capa. A la inversa, dos capas que parecen similares pueden necesitar suministros de material separados cuando sus recetas difieren.
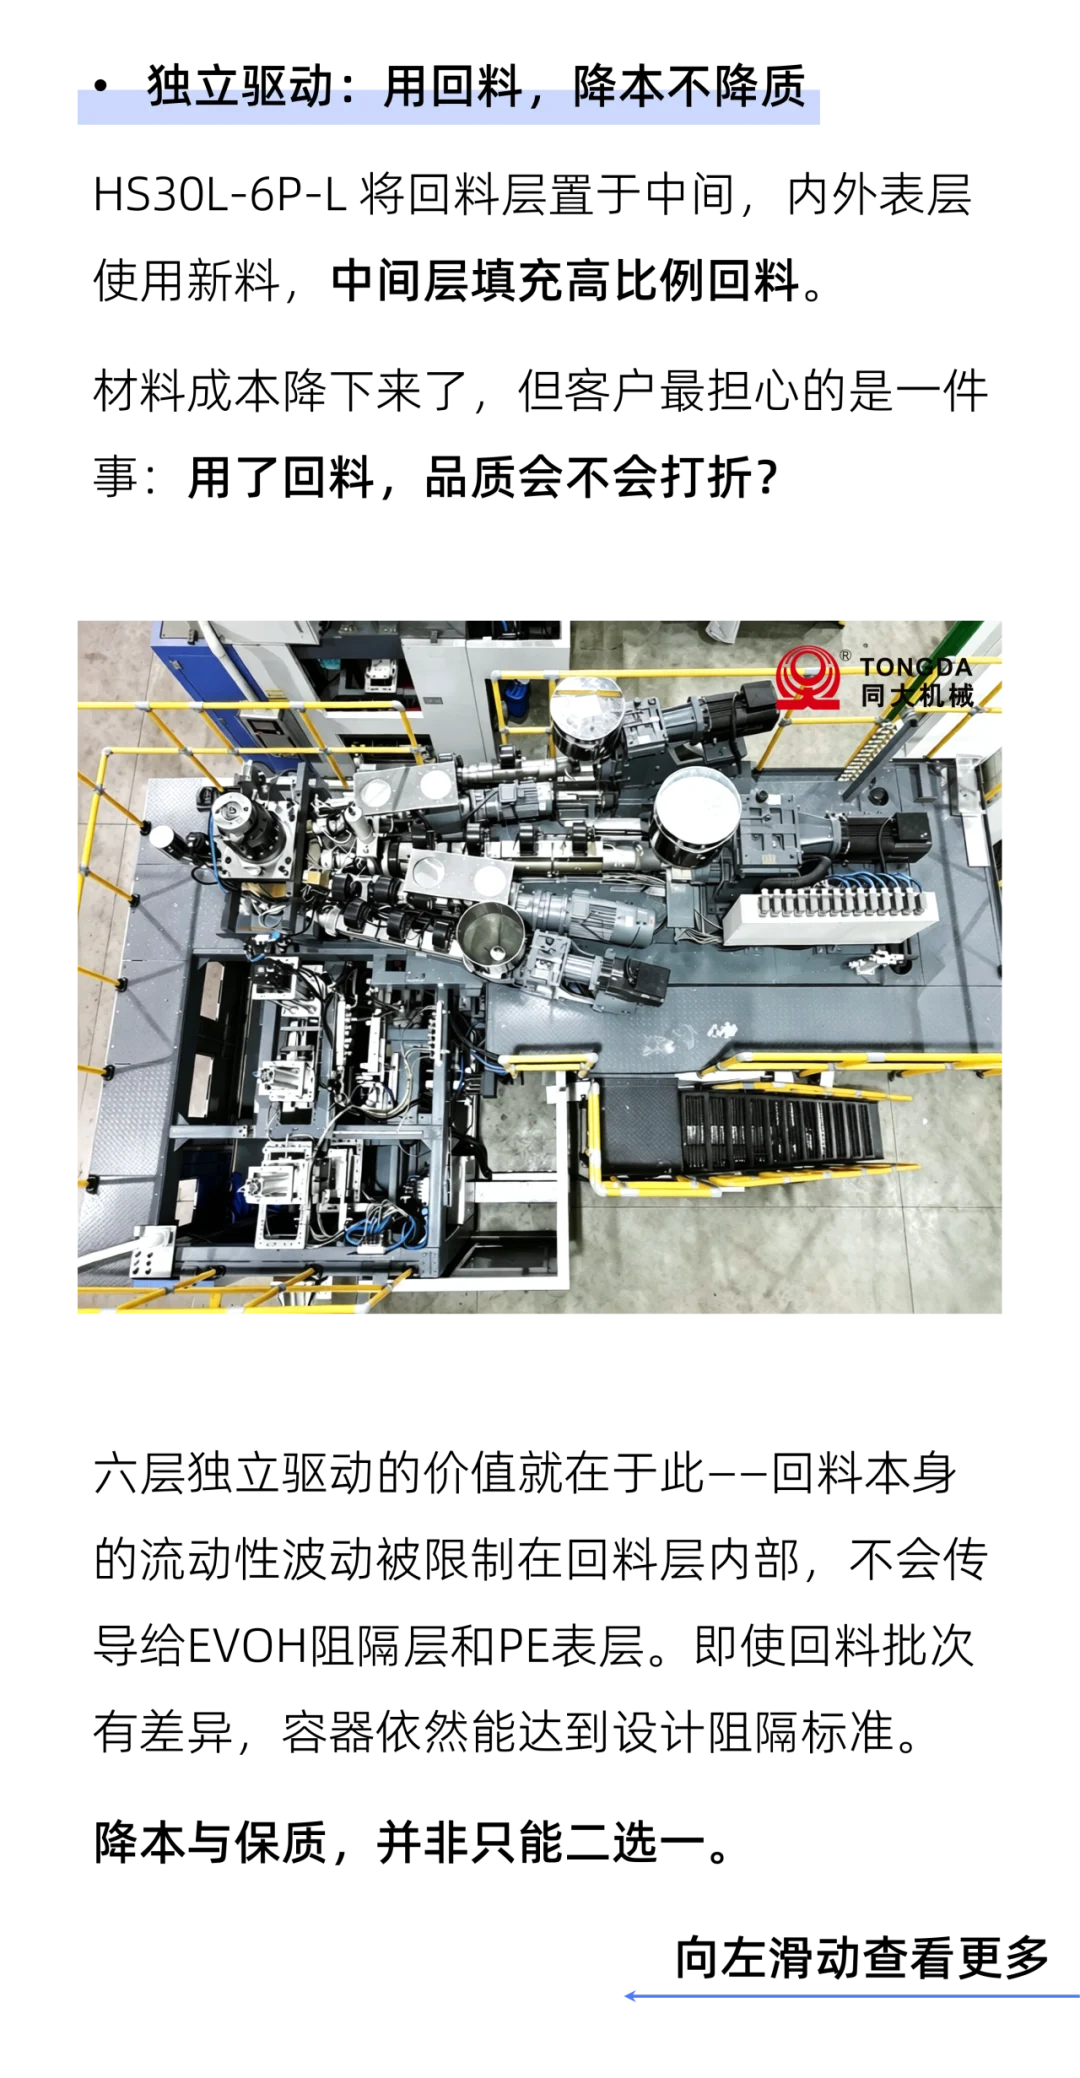
La descripción del proyecto HS30L-6P-L indica cinco unidades de extrusión y un cabezal de seis capas. Ambas afirmaciones pueden coexistir. No establecen seis accionamientos de extrusora independientes ni el ajuste independiente de cada capa sin más información.
Solicite un diagrama de flujo a capa que muestre, para cada material, la alimentación, el husillo, el método de dosificación, el paso por el cabezal y la capa resultante. Trate por separado las opciones de franja de visión: una línea de nivel no demuestra que la barrera sea continua a su alrededor.
Controle las capas individuales además del peso total
Un peso de envase estable puede ocultar una capa barrera delgada o interrumpida. Por eso el peso total, la distribución total de pared y la continuidad de cada capa necesitan mediciones separadas. Elija posiciones de muestreo que incluyan las esquinas muy estiradas, el hombro, la base y la zona del pellizco.
La programación de la preforma cambia el perfil de extrusión global. La distribución de cada capa depende también de la alimentación de material, la viscosidad, el diseño del cabezal y el estirado. Aumentar la pared total en una posición no demuestra que la proporción de EVOH haya aumentado en la misma medida.
Registre el lote de resina, las condiciones de secado cuando estén especificadas, los ajustes de producción y la receta aprobada junto con las mediciones de sección. Siga las instrucciones de procesamiento de los proveedores de resina para los grados reales. Un rango de temperatura o un espesor mínimo de capa copiados de otra aplicación no son un criterio de aceptación para un envase nuevo.
Valide el envase lleno completo
Empiece por la formulación, el periodo de almacenamiento previsto, el rango de temperatura, la humedad y las exigencias de manipulación. Acuerde cómo se evaluarán la permeación, la pérdida de masa, el aspecto, el desempeño del cierre y la integridad mecánica. La pared de la botella y el cierre deben funcionar juntos; cambiar cualquiera de los dos puede cambiar el resultado.
Entre los registros útiles de la prueba figuran secciones de capas, evaluaciones de adhesión, observaciones del envase lleno y las pruebas de caída o apilado aplicables. Defina métodos y límites antes de la marcha. No sustituya la evaluación del envase lleno por una demostración con el envase vacío, ni extrapole el resultado de una formulación a todos los agroquímicos o solventes.
La guía de líneas de botellas para pesticidas aplica este principio a un envase más pequeño. Para el equipo de producción, revise las soluciones para tambores de químicos y el modelo HS II-30L de Tongda, y luego confirme la configuración multicapa específica.
Establezca una base de producción defendible
El material del proyecto informa un ciclo de 75–80 segundos. Si se produjera una pieza aceptada por ciclo contado, la producción teórica sin interrupciones sería de 45–48 piezas por hora. Ese cálculo excluye rechazos, paradas, cambios y limitaciones posteriores; no es una tasa de producción garantizada.
Especifique el inicio y el final del ciclo, el número de piezas liberadas por evento y la duración de la prueba de producción. Informe por separado los envases aceptados y los rechazados. Para una línea completa, incluya en el límite acordado el desrebabado, el enfriamiento, el transporte, la inspección y el embalaje.
Preguntas de los compradores
¿Un envase de seis capas siempre es mejor que uno de tres capas?
No. Una pared de PE de tres capas y una pared con EVOH pueden servir a propósitos distintos. Elija la estructura que cumpla los requisitos de contenido, manipulación y fabricación; cada capa adicional añade variables de material y de proceso que controlar.
¿Se puede aprobar una capa barrera a partir del peso medio de la botella?
No. El peso medio no puede establecer la continuidad ni el espesor local de una capa concreta. Acuerde un plan de medición de capas y pruebe el envase lleno con el cierre previsto.
¿Qué debe acompañar a una consulta de equipo multicapa?
Envíe el plano, el volumen nominal, el contenido, los requisitos de resina, el cierre, las condiciones de almacenamiento y la producción aceptada objetivo. Solicite una revisión de configuración con estos datos para evaluar juntos el diseño del cabezal, la alimentación de material y la prueba de aceptación.
Material de origen: artículo 21 de Tongda en WeChat. Las fotografías y capturas de video originales conservan los detalles del equipo original. Las ilustraciones conceptuales se identifican en sus pies de foto.