Publicado Actualizado 3 min de lecturaGuía técnica
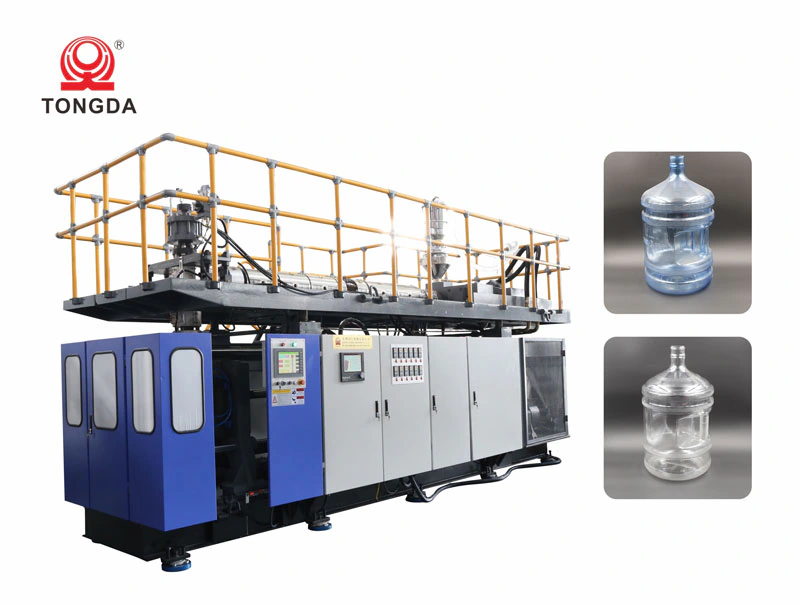
Los botellones de PC son envases de policarbonato fabricados con resina de policarbonato (PC) como materia prima mediante extrusión-soplado o inyección-estirado-soplado (en una o dos etapas). Por su forma se dividen en redondos y de forma especial, y por su uso en generales y especiales. Tienen una resistencia mecánica muy alta, sobre todo al impacto; se usan en un amplio rango de temperaturas, pueden esterilizarse a 110°C durante 20 a 30 minutos, y tienen excelente transparencia y un alto índice de refracción. Se usan principalmente para envasar agua purificada. Este artículo explica los 10 pasos principales para fabricar botellones de PC con una máquina de moldeo por soplado TONGDA.
1: Ajuste la temperatura de calefacción a 160; 1 hora después, súbala a 220. Una hora después, llévela a la temperatura normal y manténgala 1 hora. En total, el calentamiento dura 4 horas.
Temperaturas normales durante la producción: 1-258 2-268 3-266 4-262 5-264 6-260 7-250 8-240 9-240 10-240 11-252 12-266
2: Encienda el secador de tolva al mismo tiempo que la calefacción. Su temperatura debe estar entre 100~115℃ (el secador debe tener conectados agua y aire), y el material debe secarse de 3- 4 horas antes de producir.
El termorregulador del molde debe encenderse 1 hora antes de producir; entre 85-105 está bien, normalmente 90. Usa aceite térmico y necesita agua de refrigeración.
3: Al arrancar la bomba principal de aceite, encienda también la bomba de agua de refrigeración. Revise que la temperatura del tanque de aceite no supere 45℃.
4: Antes de girar el husillo, confirme que agua, electricidad y aire estén normales (presión de aire 0.8). La primera presurización debe ser de 50; luego verifique que el husillo gire. La presión de la primera carga no debe superar 200. Cuando el acumulador esté lleno, el husillo avanza e inyecta; presurice lentamente: 400-600-800. Normalmente la presión del husillo no supera 900, así que 850 está bien.
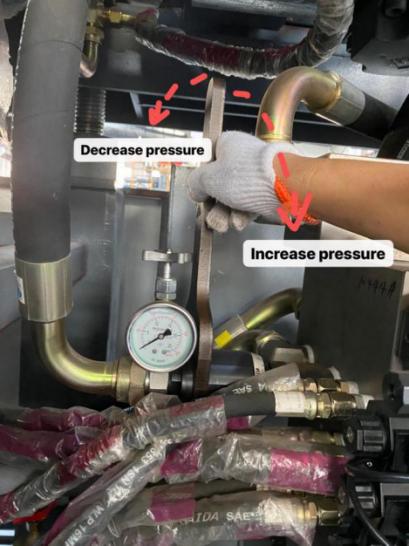
5: Con la presión normal de producción, el manómetro debe marcar 2~2.5
6: La inyección automática debe durar entre 5s-7s y la longitud debe ajustarse con precisión
7: Conviene mantener la rebaba en la boca del botellón por debajo de 10mm. Cuanto más corta, mejor.
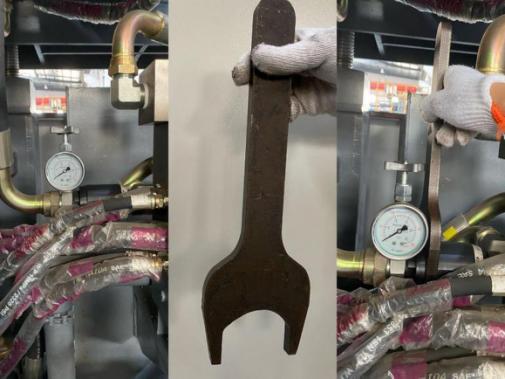
8: Con una presión de 857, el manómetro debe marcar 2.
Gire hacia adentro con la llave especial para que la aguja del manómetro quede en 2-2.5 mientras gira el husillo
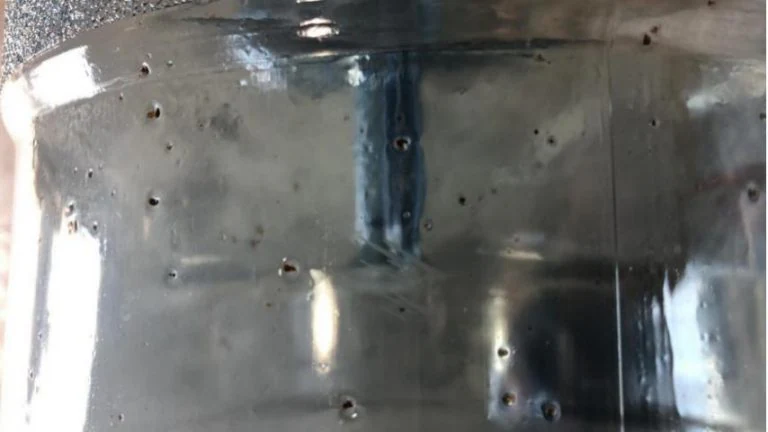
9: Estas son algunas causas de las partículas negras:
Entran impurezas al husillo por la salida de desgasificación; por eso recomendamos retirar el material a mano en vez de usar una barra de cobre, ya que al limpiar la salida con la barra es muy probable que material o impurezas caigan al husillo y generen partículas negras.
Verifique que la temperatura de las resistencias sea REALMENTE la que muestra el controlador; puede comprobarlo con un termómetro. Tal vez el controlador indique que la zona X está a 280, pero la resistencia esté a 300…, así que hay que confirmar las temperaturas.
Si los puntos 1 y 2 están bien, pruebe el 3: puede ser un problema del cabezal. ¿Hay alguna anomalía o ruido extraño en el cabezal? Si no puede confirmar que el cabezal esté bien, desmóntelo y siga extruyendo e inyectando para revisar si el material que sale del husillo, sin pasar por el cabezal, sale bien. Si sale limpio, sin partículas negras, el problema está en el cabezal y hay que limpiarlo.
10: Si la preforma no es uniforme
Ajuste la curva en el MOOG100.
Un método que usan nuestros técnicos para encontrar el punto que debe cambiarse:
Cada punto de la curva corresponde a una posición del botellón. Cuando el material sale del cabezal, marque la preforma con un plumón. Por ejemplo, si al salir el material la curva del MOOG100 muestra los puntos 20, 40 y 60, trace líneas en la preforma y así encontrará la parte del botellón que corresponde a cada punto.